轧辊模具锻件锻造过程中晶粒细化技术应用
轧辊模具锻件基体晶粒大小、晶粒均匀程度,直接决定锻件冲击韧性、热疲劳性能与高温服役寿命。粗大晶粒会降低锻件韧性,提升裂纹扩展速度;晶粒尺寸细小且分布均匀,锻件综合力学性能显著提升。锻造是细化铸态粗大晶粒最核心工序,山西永鑫生重工在轧辊模具锻件生产过程中,系统应用晶粒细化相关锻造技术,破碎钢锭原始铸态晶粒,获得均匀细小基体组织,提升轧辊模具锻件产品性能。
钢锭冶炼凝固之后形成粗大铸态树枝晶,晶粒尺寸大,晶界存在碳化物、夹杂物聚集,钢锭本身塑性差、韧性低,无法直接作为轧辊模具使用。锻造过程通过金属塑性变形,在外力作用下破碎原始铸态晶粒;再配合温度控制,发生动态再结晶,形成新的细小等轴晶粒,实现晶粒细化。如果锻造工艺参数不合理,变形量不足或者锻造温度过高,晶粒无法有效细化,甚至出现晶粒二次粗化。
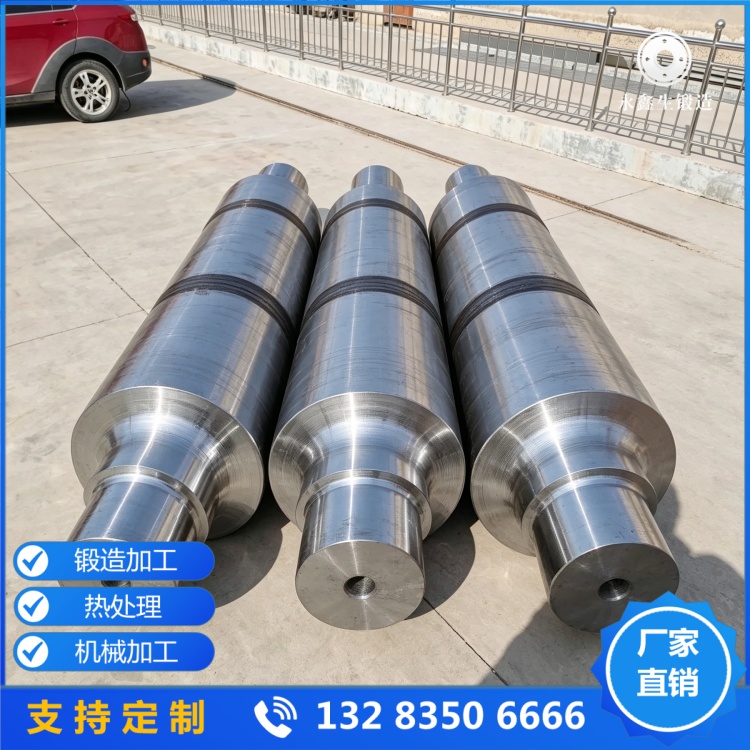
锻造晶粒细化主要影响因素包含锻造加热温度、变形量、变形速率、锻造火次安排。锻造加热温度是首要控制条件:温度过高,再结晶晶粒快速长大,出现晶粒粗化;温度过低,金属塑性不足,难以发生充分动态再结晶,晶粒破碎效果差。轧辊模具锻件锻造加热温度控制在材料适宜锻造区间,避开晶粒急剧长大温度范围。
变形量是晶粒细化核心条件,需要达到临界变形量以上,才能触发动态再结晶,破碎原有粗大晶粒。镦粗、拔长工序组合,增大锻件芯部变形量,保证锻件芯部和表层都获得足够塑性变形,避免锻件表层变形充分晶粒细化,芯部变形不足晶粒依旧粗大。山西永鑫生重工针对轧辊模具锻件,计算合理锻造比,设计多火次镦拔工艺,分多次完成变形,单次变形量控制在最优区间,实现晶粒持续细化。
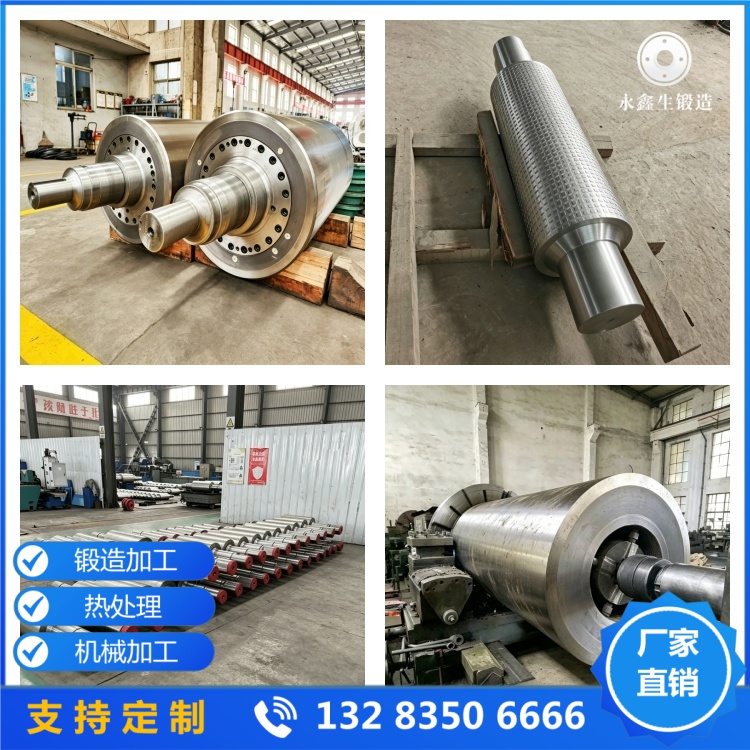
多火次锻造合理分配变形量,也是晶粒均匀化手段。单次大变形容易造成晶粒大小不均,分火次锻造,每火次加热重新均匀温度,通过多次塑性变形持续打碎晶粒。锻造操作采用轻、重、轻打击工艺,高温阶段轻压,均匀温度;锻造温度区间内加大压下量,充分变形;温度下降后减小压下量,防止开裂。
锻后冷却工艺对晶粒保留同样起到辅助作用。锻造完成之后快速冷却,可以抑制晶粒在高温下长大;但轧辊模具锻件截面厚,不能急速冷却防止开裂,因此采用可控缓冷方案,在避免开裂前提下,控制高温停留时间,减少锻件晶粒长大。
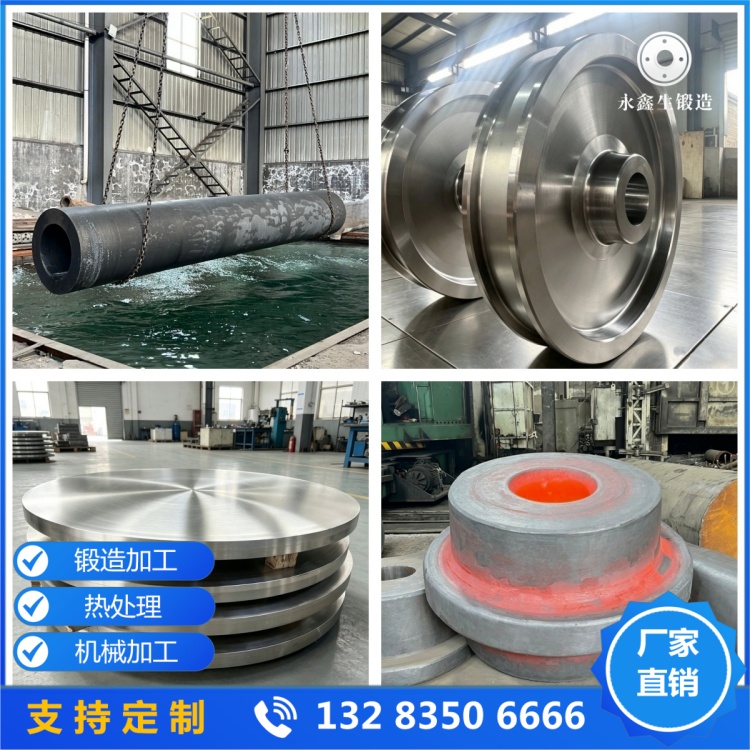
晶粒细化效果需要借助金相检验验证。锻件热处理完成后,取样做金相分析,观测晶粒等级,评估晶粒尺寸均匀度。山西永鑫生重工在工艺研发阶段,针对不同规格轧辊模具锻件开展试样试验,对比不同锻造参数下晶粒组织状态,优化工艺参数,建立晶粒控制工艺库。
需要明确,晶粒细化不是一味追求晶粒越细越好。轧辊模具在高温工况服役,晶粒过于细小,高温下容易发生晶粒长大,热稳定性下降。针对高温轧制工况,需要兼顾晶粒尺寸与组织热稳定性,获得适度细化、稳定的金相组织,平衡韧性与高温性能。
晶粒细化技术是提升轧辊模具锻件内在质量的关键手段。山西永鑫生重工将晶粒控制理念贯穿轧辊模具锻件加热、锻造、锻后冷却全流程,通过控制锻造温度、变形量、锻造火次,稳定获得均匀细小基体组织,提升锻件抗热疲劳、抗开裂能力,生产高品质轧辊模具锻件,适配各类轧制工况使用需求。