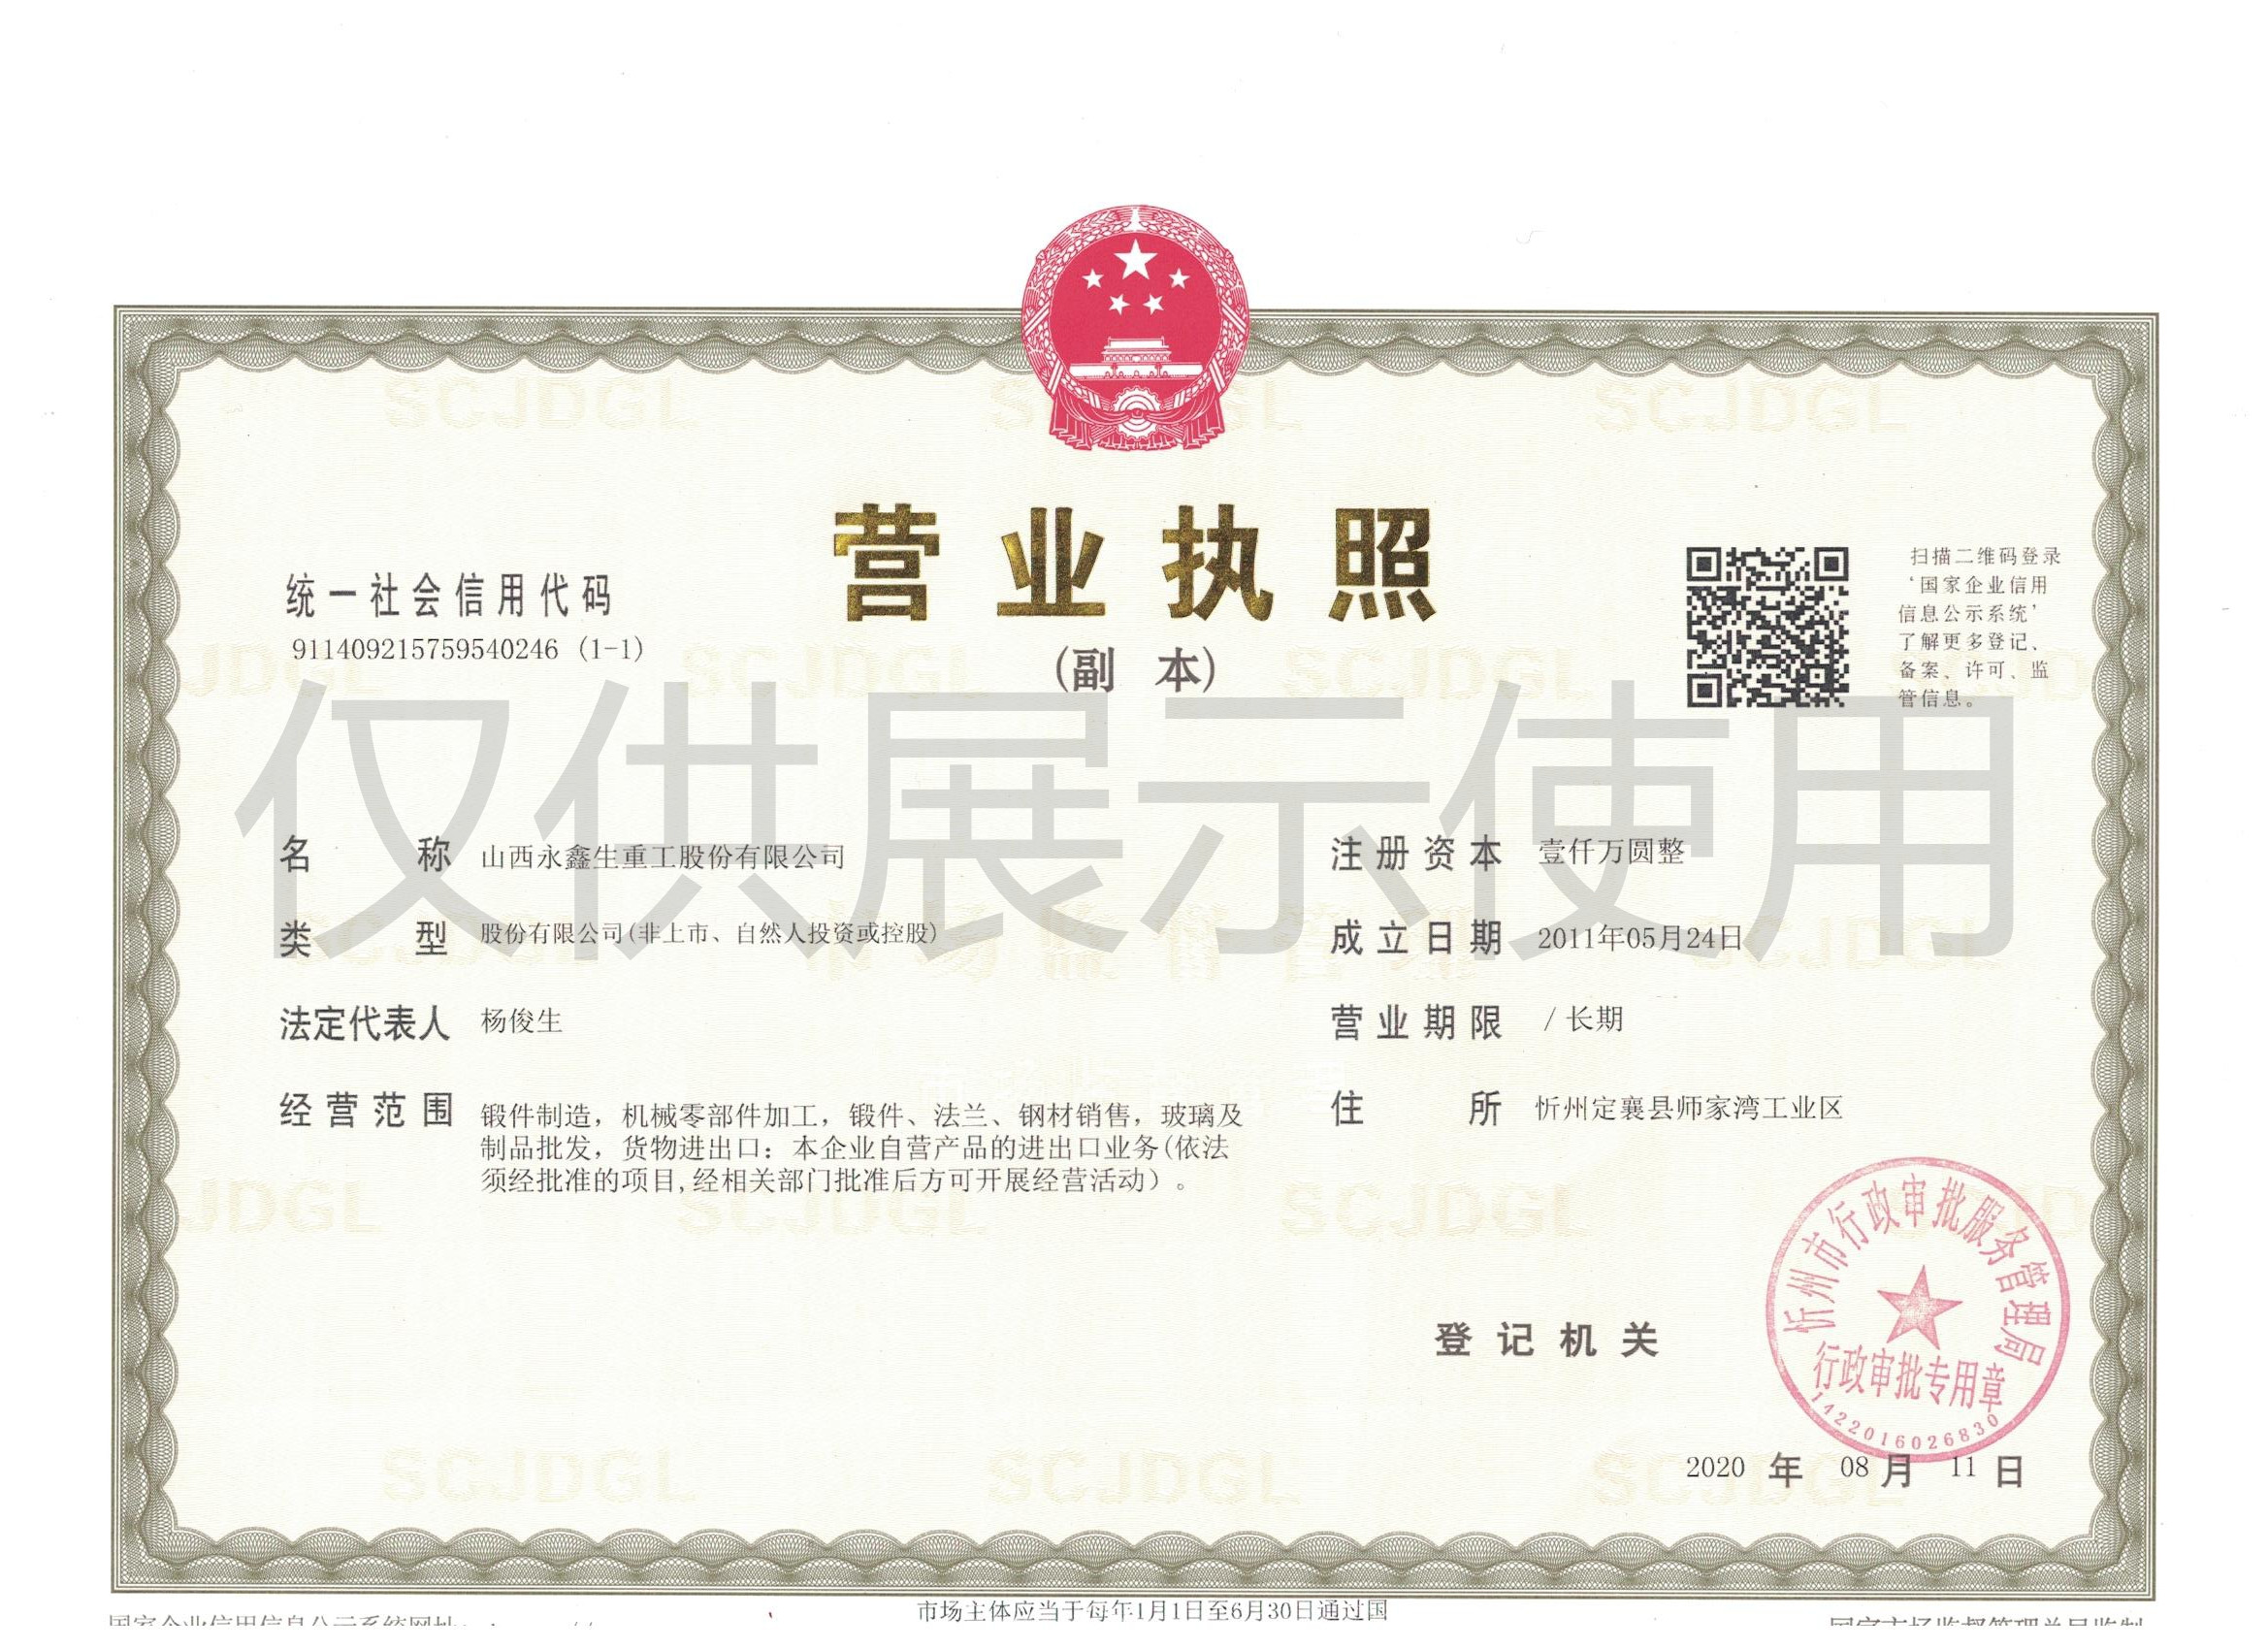
工业辊模锻件尺寸精度管控与公差控制策略
工业辊模锻件属于精密重载模具部件,辊身直径、长度、台阶、圆角、同轴度等尺寸与形位公差,直接影响模具装配精度、轧制产品成型质量。辊模锻件生产流程长,锻造残余应力、热处理变形、机加工切削应力都会造成尺寸偏差。山西永鑫生重工针对工业辊模锻件全流程开展尺寸精度管控,建立从毛坯锻造到成品精加工整套公差控制策略,稳定交付满足图纸公差要求的辊模锻件。
尺寸偏差产生贯穿锻件生产全链条。锻造阶段,钢料加热膨胀、锻件冷却收缩,毛坯会产生尺寸误差;锻件各位置变形不均匀,会造成毛坯外形圆度、同轴度偏差。热处理环节,锻件内部应力重新分布,发生热处理变形,厚大辊模容易出现辊身弯曲、直径胀缩。机加工阶段,工装装夹误差、刀具磨损、切削应力释放,会带来精加工尺寸漂移;锻件残余应力在加工完成后缓慢释放,造成成品尺寸后续变化。
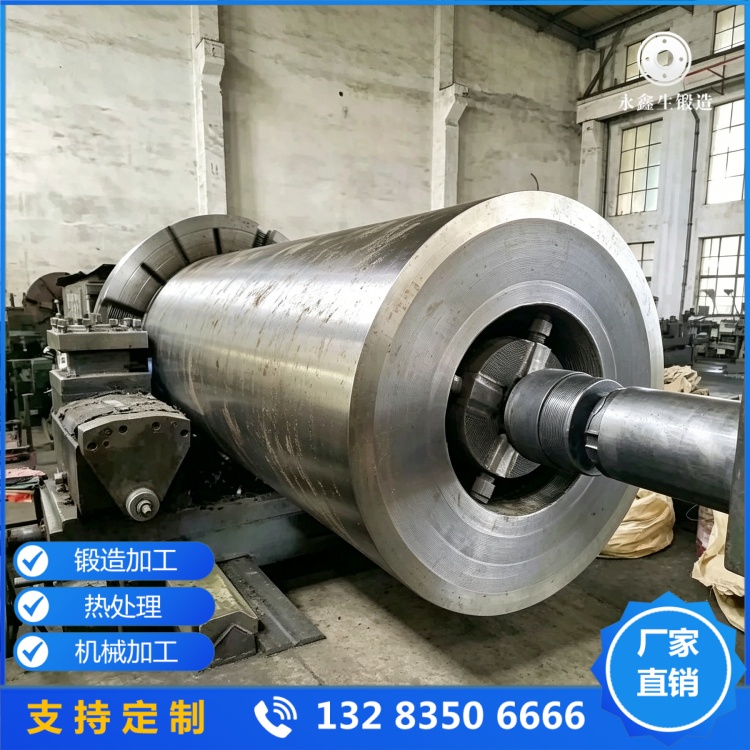
毛坯锻造阶段公差控制策略:锻造工艺提前预判锻件热胀冷缩量,预留锻造收缩余量;优化锻造操作,保证锻件受力均匀,减少毛坯弯曲、椭圆度。毛坯完工开展外形尺寸测量,标记毛坯变形量,后续粗加工根据毛坯实际偏差调整加工方案。对于大型辊模锻件,严控毛坯同轴度,避免毛坯偏差过大,精加工余量无法修正。
热处理变形管控是公差控制难点。热处理加热冷却过程锻件产生温度差,诱发组织应力与热应力,造成锻件变形。山西永鑫生重工通过优化热处理装炉方式,工件合理摆放,避免单边受热;优化淬火冷却方案,降低锻件内外温差,减少热处理变形。热处理完成后,对锻件进行校直处理,校正辊身弯曲变形,校直后增加去应力处理,稳定锻件形态。
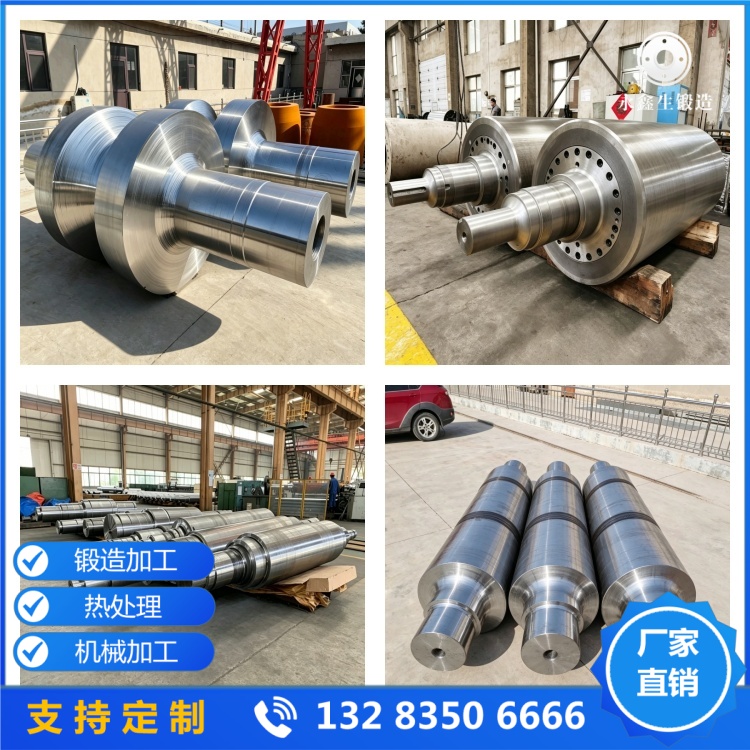
粗加工环节公差管控:合理预留精加工余量,余量数值根据辊模锻件热处理变形统计数据设定,余量均匀分布;粗加工完成实施去应力时效,释放切削应力,稳定锻件基体,避免精加工之后应力释放带来尺寸变化。粗加工后复测锻件外形,评估整体变形情况,作为精加工编程依据。
精加工阶段公差控制策略:选用高刚性数控车床,减少加工振动带来的表面波纹与尺寸波动;加工前校准机床、刀具补偿,实时补偿刀具磨损;优化装夹方案,采用柔性工装,均匀夹持力,防止装夹变形。加工过程采用分段测量,加工一段检测一段,及时修正加工参数,一次性保证尺寸与形位公差。精加工控制切削热,避免表层组织改变,同时减少热变形。
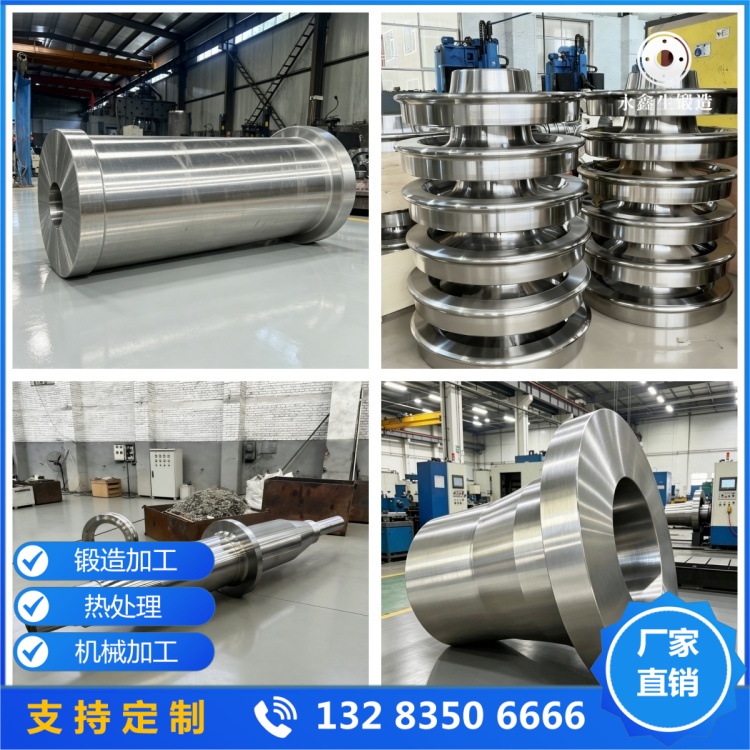
成品检验阶段,采用三坐标、外径千分尺、百分表等量具开展全尺寸检测,测量辊身直径、长度、圆角、同轴度、圆度等指标,逐项核对图纸公差要求。全部尺寸检测合格之后方可入库发货。同时建立尺寸数据台账,统计同类型辊模锻件变形规律,持续迭代余量预留方案。
公差管控需要兼顾经济性,过高公差要求会大幅提升加工成本与生产周期,技术人员前期和客户对接图纸,评估公差可行性,针对非关键区域合理建议公差区间,核心工作面严格保证图纸精度。
山西永鑫生重工从锻造毛坯、热处理、粗精加工到成品检测全链条落实尺寸精度管控策略,提前预判变形量,分步释放残余应力,持续稳定产出高精度工业辊模锻件,保障辊模现场装配精度,提升轧制产品成型质量,为型材轧制企业提供可靠的锻造辊模产品。