传动轴锻件纤维组织控制 提升抗疲劳性能
传动轴的疲劳断裂,绝大多数起源于应力集中部位的表面或近表面,但裂纹扩展的路径与最终断裂位置,往往与锻件内部金属流线形态、晶粒粗细与夹杂分布密切相关。锻造过程中金属塑性流动形成的纤维组织,是轴类锻件区别于轧制圆钢与焊接组合轴的根本特征,也是决定传动轴抗疲劳性能的关键内因。
一、纤维组织的形成与作用机理
钢锭经加热与塑性变形后,内部的夹杂物、枝晶偏析与第二相沿变形方向被拉长,形成一条条沿轴向分布的流线状组织,称为纤维组织。对于传动轴而言,理想状态是金属流线沿轴的轴向连续、平滑分布,不被横向截断,不在台阶与过渡圆角处形成涡流。这样的流线走向与轴所受的主应力方向基本一致,材料的纵向疲劳强度得到充分发挥。反之,如果锻造过程中流线被切断、折返或聚集在某一部位,该部位就成为疲劳裂纹优先萌生与扩展的通道,轴的疲劳寿命大幅下降。
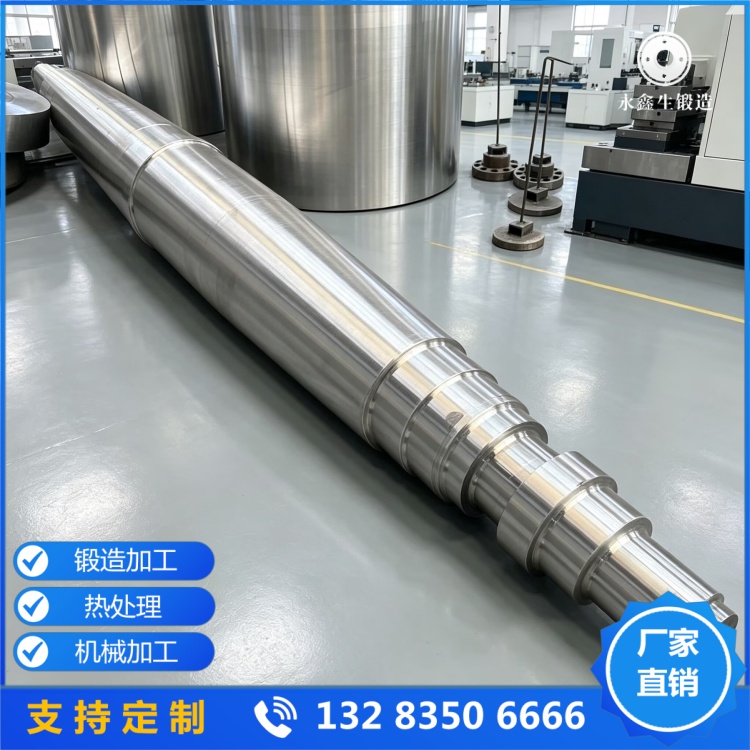
二、影响纤维组织形态的工艺因素
- 锻造比与变形量。锻造比过小,铸态组织未被充分打碎,流线不连续;锻造比过大且变形方式单一,流线虽连续但可能出现过度拉长与带状组织。工程上传动轴锻件锻造比一般不小于 3,并通过镦粗加拔长的组合变形,使流线既连续又不过度取向。
- 镦粗与拔长的操作方式。拔长时沿料坯圆周方向反复翻转,使各方向变形均匀,避免单侧变形过大造成流线偏心。对于带法兰的轴类锻件,法兰镦粗时注意控制压下量与圆角,防止金属在过渡区剧烈折返形成折叠与涡流。
- 终锻温度与变形速率。终锻温度过低,金属变形抗力大,流线容易被 "压断" 而非 "延伸";变形速率过快,表层与心部变形不同步,也会影响流线连续性。液压机变形速度慢、保压时间长,更有利于大截面传动轴内部流线均匀延伸。
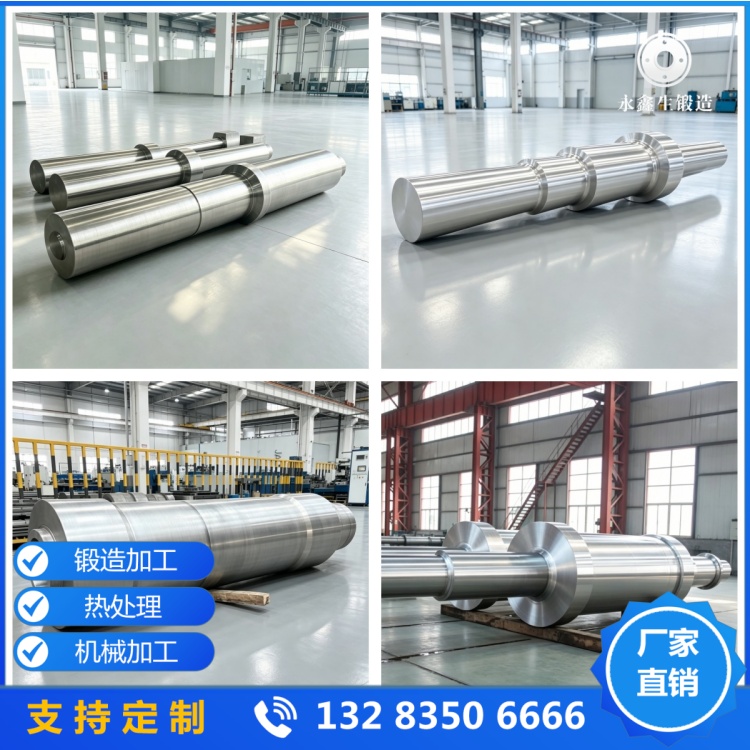
三、纤维组织与抗疲劳性能的对应关系
沿轴向分布的连续流线,使传动轴在承受弯曲交变载荷时,危险截面的有效承载面积更大,裂纹扩展需要跨越的障碍更多。大量工程实践表明,同等化学成分与硬度条件下,锻造组织流线合理的传动轴,其疲劳极限显著高于直接使用轧制圆钢加工的轴件。此外,锻造压实中心疏松与细化晶粒的作用,进一步降低了内部裂纹源的密度,使疲劳裂纹更多起源于可控的表面加工缺陷,而非不可见的内部夹杂。
四、配套检测与组织验证
纤维组织的合理性除了通过工艺过程控制,还需通过低倍组织酸浸检验、断口检验与超声波探伤进行间接验证。超声波探伤按 GB/T 6402 或 NB/T 47013.3 执行,检查内部缺陷分布。力学性能试样的冲击功与疲劳相关指标,也能从侧面反映流线与组织的优劣。
五、山西永鑫生重工的工艺固化方式
山西永鑫生重工股份有限公司在传动轴锻件投产前,针对每一类典型轴型编制专项锻造工艺文件,把镦粗比、拔长比、翻转角度、压下量、终锻温度区间等参数固化到工艺卡中,并在首件生产后通过低倍试片与解剖取样验证流线形态,确认合理后再批量执行。这种以工艺文件锁定参数、以解剖验证校准流线的做法,使每一批传动轴锻件的纤维组织状态保持稳定,为主机厂提升抗疲劳寿命提供工艺层面的保障。