新浪微博
 腾讯微博


304 不锈钢筒体锻件,压力容器厚壁筒段锻件锻造
高压压力容器厚壁筒段,承受内部介质压力,筒壁整体受力,卷制筒体存在纵向焊缝,焊缝位置是力学薄弱点,厚壁筒体锻件无焊缝,安全性更高。弱腐蚀工况压力容器,304 不锈钢筒体锻件是厚壁筒段优选毛坯。山西永鑫生重工锻造 304 不锈钢筒体锻件,压力容器厚壁筒段锻坯,配套热处理与无损探伤。
压力容器筒体卷制工艺,钢板卷圆之后焊接,存在一条纵向焊缝,焊缝区域金相组织变化,腐蚀介质容易在焊缝位置优先腐蚀;高压交变载荷下,焊缝容易萌生裂纹。厚壁筒体锻件采用芯轴拔长锻造成型,整体一体锻造成型,无纵向焊缝,整个筒壁全部为锻造组织,晶粒细化,内部致密,金属流线沿着筒体环向与轴向连续分布,承压、抗疲劳性能优于卷焊筒体,高压设备厚壁筒段优先选用筒体锻件。
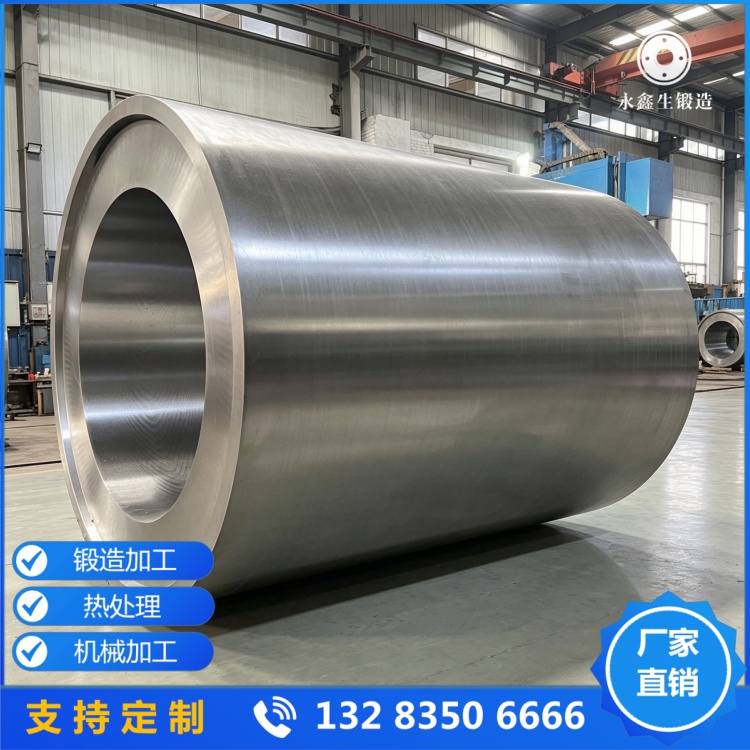
304 奥氏体不锈钢塑性韧性良好,大气、淡水、弱有机酸环境耐腐蚀稳定。普通食品、低压化工压力容器,介质无氯离子,选用 304 不锈钢筒体锻件,兼顾承压性能与采购成本。材质局限性:304 不含钼,不耐氯离子腐蚀,海水、含盐介质工况筒体容易点蚀,这类工况筒体锻件应选用 316L 材质。
304 不锈钢筒体锻件锻造难点:筒体属于长筒类空心锻件,壁厚大,坯料加热均匀性要求高;奥氏体不锈钢导热差,升温过快容易产生热裂纹;芯轴拔长过程控制筒壁均匀度、筒体直线度。山西永鑫生重工优化锻造工艺,缓慢分段加热坯料;芯轴拔长控制单次压下量,保证筒壁厚差在可控范围,预留内外圆机加工余量。锻件成型之后校正筒体直线度。
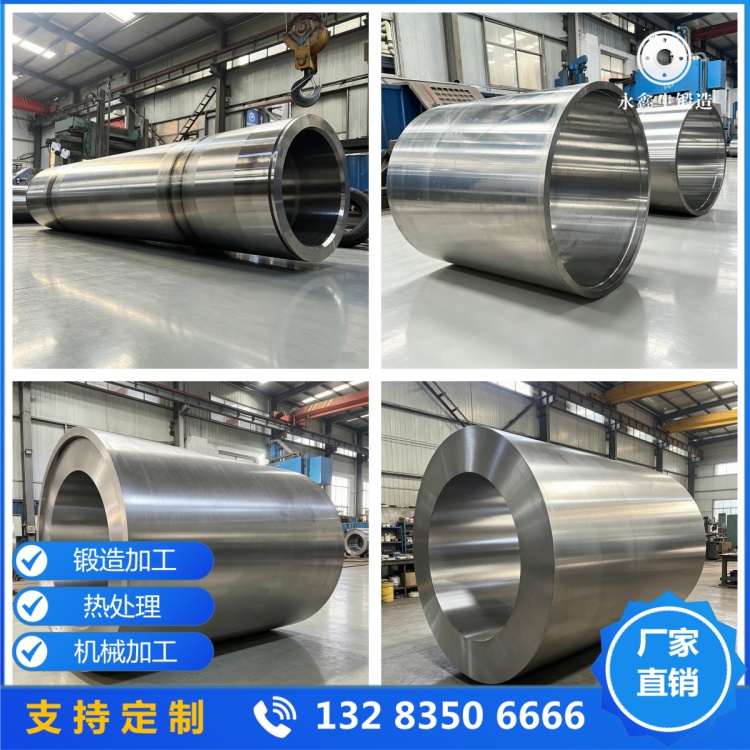
生产流程:原材料进厂光谱复检材质合格下料。坯料加热,镦粗冲孔,芯轴拔长成型空心筒体毛坯。锻后固溶热处理,消除锻造残余应力,恢复不锈钢耐蚀性能。热处理完成探伤,超声波探伤检测筒体筒壁内部缺陷;磁粉探伤排查筒体内外表面裂纹,检测筒体圆度、直线度、壁厚尺寸。
304 不锈钢筒体锻件多用于食品压力容器、普通化工低压反应釜厚壁筒段、环保高压设备筒体毛坯。很多压力容器厂家,厚壁高压段原来采用卷焊筒体,焊缝检测多次出现缺陷,更换整体锻造筒体锻件之后,焊缝隐患彻底消除,设备安全性提升。
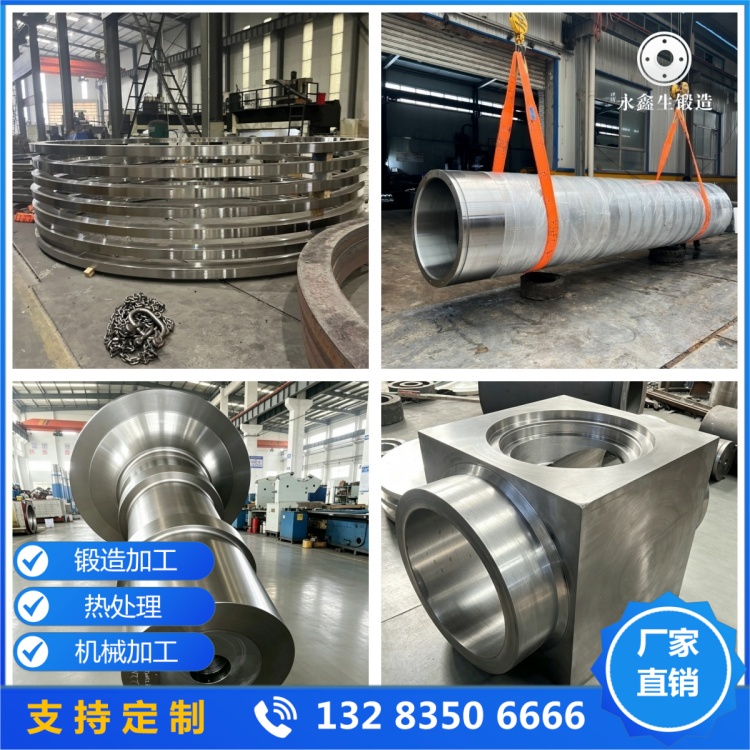
山西永鑫生重工可生产 304 不锈钢筒体锻件,不同内径、壁厚、长度空心筒锻坯均可定制,毛坯或者粗加工交付。技术团队根据客户筒体图纸,评估锻造可行性,预留合理机加工余量。
选型总结:介质无氯离子,弱腐蚀压力容器厚壁筒段,304 不锈钢筒体锻件是可靠选择。压力容器筒体属于核心承压部件,锻件探伤必须执行。山西永鑫生重工专业锻造压力容器不锈钢筒体锻件,欢迎压力容器设备厂家发送筒体图纸咨询。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!