新浪微博
 腾讯微博


轧辊模具锻件内部缺陷检测与预防办法
轧辊模具锻件内部存在缩孔、疏松、夹渣、白点、内部裂纹等缺陷时,在轧制交变载荷和高温作用下,缺陷持续扩展,会造成模具突发断裂失效,带来生产线停机甚至设备安全风险。做好轧辊模具锻件内部缺陷检测,同时在锻造全流程落实缺陷预防措施,是保障锻件产品质量的核心工作。山西永鑫生重工建立完善锻件缺陷防控体系,配套标准化无损检测手段,实现轧辊模具锻件内部缺陷早发现、早处置,杜绝不合格锻件交付客户。
轧辊模具锻件常见内部缺陷包含几大类。第一类是冶金原生缺陷,钢锭冶炼阶段产生的非金属夹杂物、钢锭凝固形成的缩孔与疏松;第二类为锻造工序产生缺陷,锻造加热不当晶粒粗大、锻造变形不足孔隙无法焊合、锻造应力产生内部裂纹;第三类是氢致白点缺陷,钢料中氢含量过高,锻后冷却过程氢气析出,在锻件内部形成片状裂纹;第四类是热处理诱发裂纹,淬火过程温差应力过大产生内部开裂。
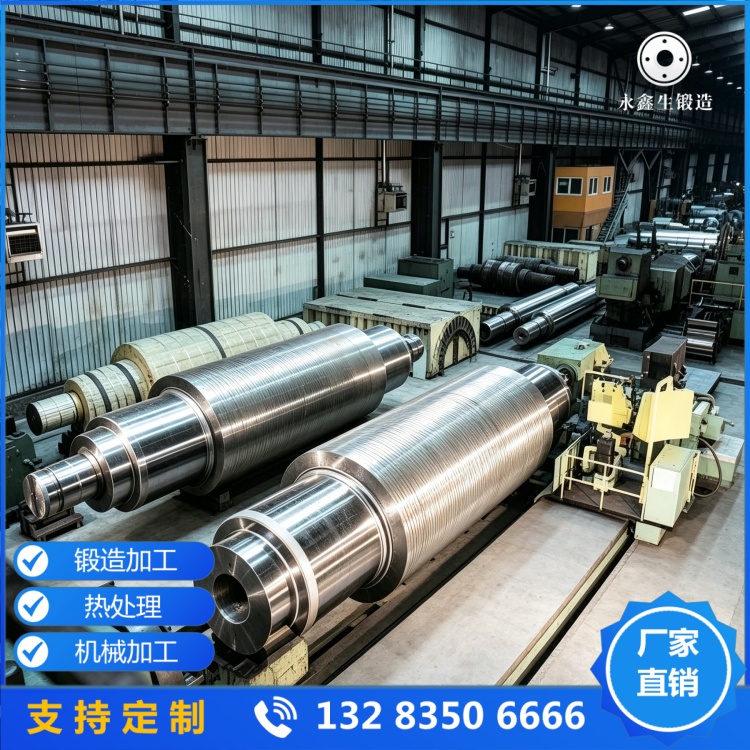
超声波检测 UT 是轧辊模具锻件内部缺陷最主要检测手段。超声波穿透锻件基体,遇到内部缺陷界面产生反射回波,检测人员根据回波位置、波幅,判断缺陷位置、大小、当量,评估缺陷是否超出标准允许范围。超声波探伤安排在锻件热处理、粗加工完成之后,此时锻件氧化皮去除,组织状态稳定,检测结果可靠性高。针对大型轧辊模具锻件,采用多方向扫查,覆盖锻件本体全部区域,避免漏检。磁粉检测 MT 主要用于筛查锻件表面、近表面裂纹缺陷,补充超声波检测,多用于成品精加工之后。
缺陷检测需要严格遵循锻件探伤标准,设定缺陷判定阈值,做好探伤记录,探伤报告随锻件一同交付。探伤人员持证上岗,定期校准探伤设备,规避设备误差、操作不当造成误判漏判。检测发现超标缺陷,首先判定缺陷类型与位置,评估锻件是否具备修复条件;对于超标内部缺陷无法修复的锻件,做报废处理,严禁流入下一道工序。
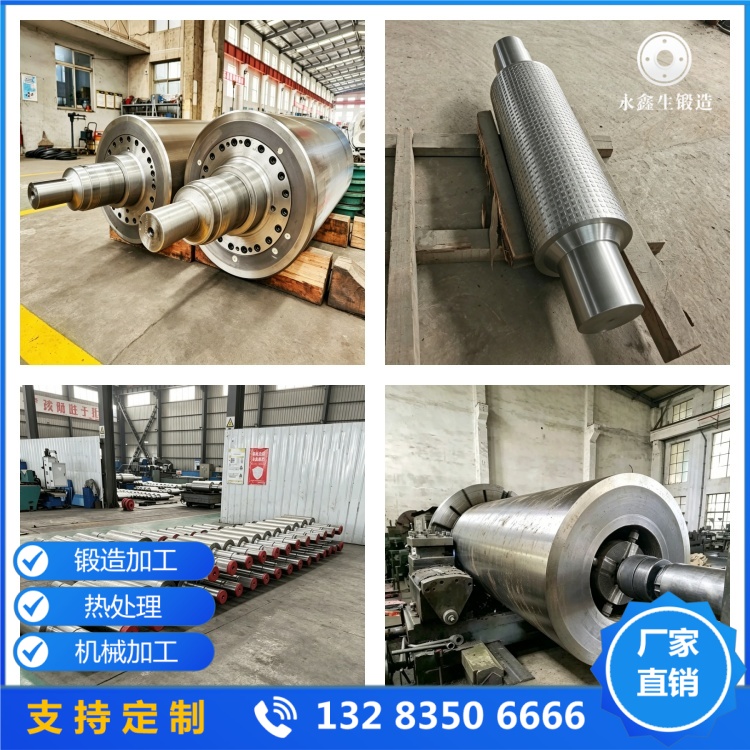
相比于缺陷检出,从源头预防缺陷更为重要。原材料管控是第一道防线,进厂钢锭开展成分复验、氢含量检测、钢锭本体探伤,采购高纯净度精炼钢锭,降低硫磷有害元素,减少夹杂物,做好钢锭除氢处理,预防白点缺陷。
锻造工序缺陷预防:合理设计锻造工艺,保证足够锻造比,采用镦拔工艺压实钢锭芯部疏松缩孔;规范加热制度,控制加热温度与升温速率,避免过热、加热不均;控制锻造变形量,合理分配火次变形参数;锻件锻造完成执行缓冷工艺,释放锻造应力,避免冷却裂纹。
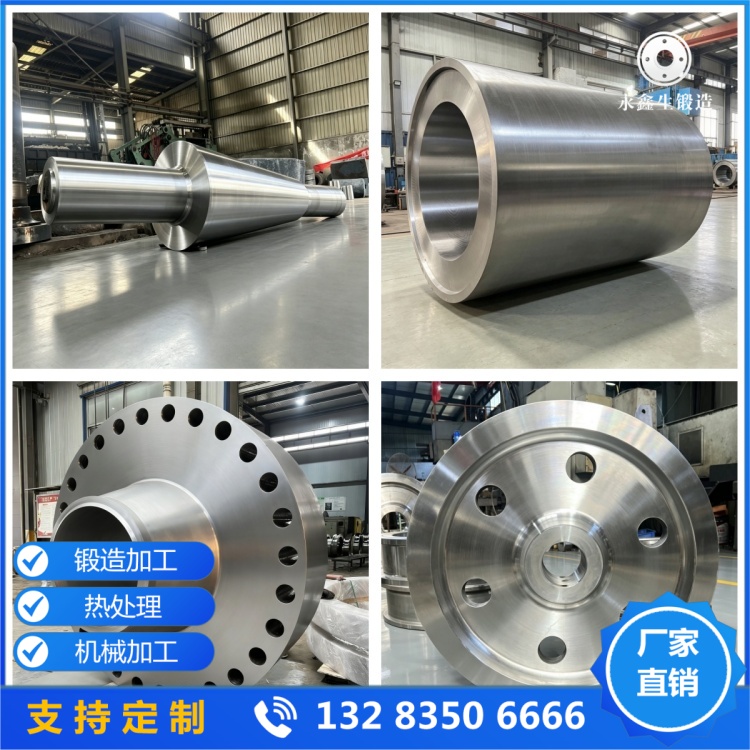
热处理环节防控内部裂纹:优化淬火工艺,控制冷却速率,厚大锻件采用分级淬火,降低淬火应力;淬火锻件及时回火,释放残余应力;热处理前确认锻件无超标缺陷,避免带缺陷热处理造成缺陷扩展。
生产过程建立工序质量巡检机制,每一道工序记录生产参数,发现异常及时暂停生产分析原因。山西永鑫生重工建立缺陷案例库,对探伤检出缺陷开展溯源分析,定位缺陷产生工序,持续优化工艺,减少同类缺陷重复出现。
轧辊模具锻件内部缺陷隐蔽性强,一旦投入现场使用,隐患巨大。山西永鑫生重工坚持检测与预防并重,依托成熟无损检测技术,搭配全流程工艺管控手段,从原材料、锻造、热处理全链条防控内部缺陷,保障交付的轧辊模具锻件内部质量可靠,降低客户现场使用风险,为轧钢行业提供安全稳定的辊模锻件产品。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!