新浪微博
 腾讯微博


定制空心主轴锻件 粗加工调质一站式锻造厂家
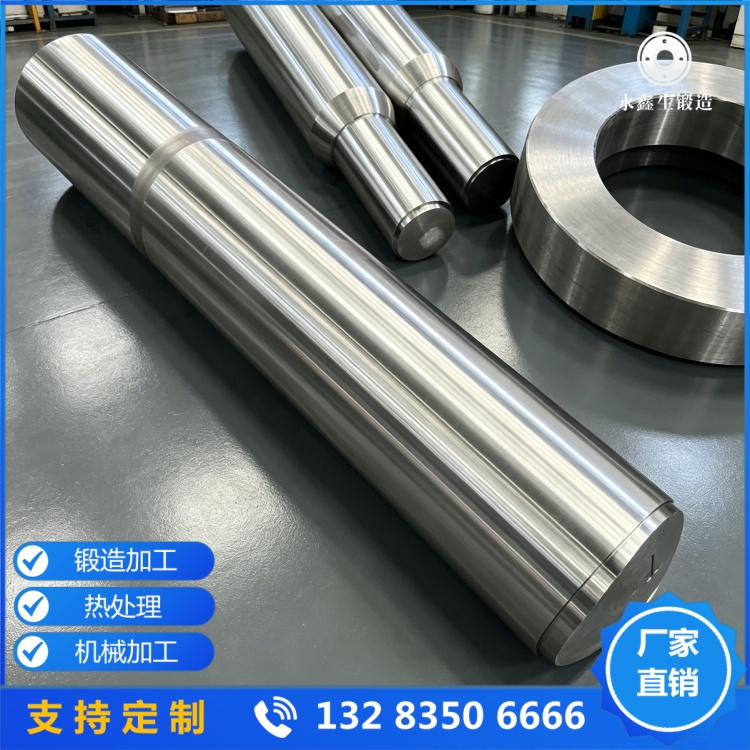
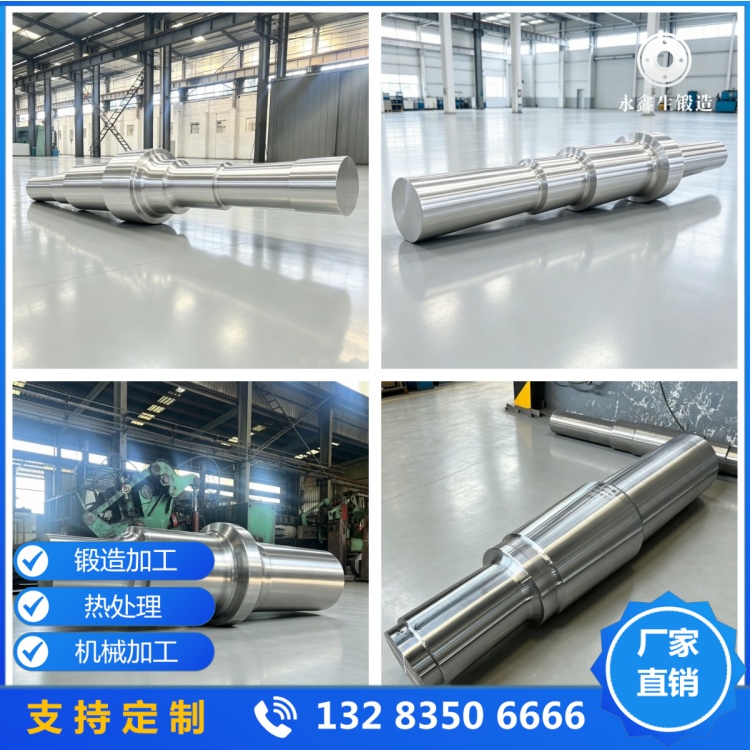
空心主轴锻件作为工业传动系统中的核心承载部件,广泛应用于风机、矿山机械、冶金设备、重型减速机等装备中。与实心主轴相比,空心主轴在减重、降低转动惯量、布置内部冷却或润滑通道等方面具有明显优势,但其制造工艺链条长、工序衔接要求高,对锻造厂家的全流程能力提出了严格要求。
一、应用背景与制造痛点
空心主轴通常用于直径较大、长度较长的传动部件,典型结构为带内孔的阶梯轴或筒形轴。在实际工程中,设备制造商往往面临以下问题:
- 锻造、热处理、粗加工、探伤分散在不同厂家完成,协调成本高,交期难以控制。
- 各工序之间的尺寸衔接和工艺衔接容易出现偏差,最终导致成品合格率下降。
- 出现质量问题时责任界定困难,多方推诿影响项目进度。
因此,具备锻造、热处理、粗加工、无损检测一站式能力的源头锻造厂家,成为空心主轴锻件采购的首选。
二、一站式制造的关键工艺环节
以典型的合金结构钢空心主轴为例,完整的制造流程涵盖以下环节:
- 优质钢锭验收与下料。根据图纸要求选用 42CrMoA、34CrNiMo6、40CrNiMo 或 35CrMo 等合金结构钢,核对炉号、化学成分和低倍组织,确保原材料源头可控。
- 加热与锻造。钢锭加热至锻造温度后,依次完成镦粗、拔长、冲孔、扩孔、芯棒拔长等工序。空心轴的锻造比一般不小于 3,关键受力部位建议达到 4 以上,以确保钢锭内部疏松、缩孔等缺陷被充分压实,纤维流线沿轴向连续分布。
- 热处理。根据材料和性能要求,采用正火加回火或调质处理。调质后空心主轴锻件的硬度通常控制在 255~320HBW 范围,同时保证抗拉强度、屈服强度和冲击韧性满足设计指标。
- 粗加工。按照图纸预留精加工余量,完成外圆、内孔、台阶、端面、键槽等部位的粗加工,确保各部位尺寸均匀,为后续精加工和探伤提供合格的检测面。
- 无损检测。粗加工后进行超声波探伤和磁粉探伤,超声波探伤依据 GB/T 6402 或 NB/T 47013.3 执行,根据用户要求确定验收级别,常见为 2 级或 3 级;磁粉探伤用于检测表面和近表面的裂纹类缺陷。
三、选材原则
空心主轴的选材需综合考虑载荷大小、转速、工作温度和介质环境:
- 中等载荷、常规工况:42CrMoA 或 42CrMo,综合力学性能好,调质工艺成熟,应用最广。
- 较高载荷、低温或冲击工况:34CrNiMo6 或 40CrNiMo,韧性更优,适用于风机主轴等关键部件。
- 一般载荷、成本敏感场景:35CrMo,强度略低但工艺性良好,易于加工和热处理。
四、质量控制要点
一站式制造模式下,质量控制贯穿每一道工序:
- 锻造过程控制:严格控制始锻温度、终锻温度和变形量,避免过热、过烧和锻裂。
- 热处理控制:采用随炉测温记录,保证淬火和回火的温度、时间、冷却方式稳定一致。
- 尺寸控制:粗加工后核对图纸尺寸和余量,避免出现局部余量不足或偏壁超差。
- 探伤结果判定:超声探伤发现的缺陷按标准评级,必要时进行复探或取样验证。
五、定襄产业带的一站式协同优势
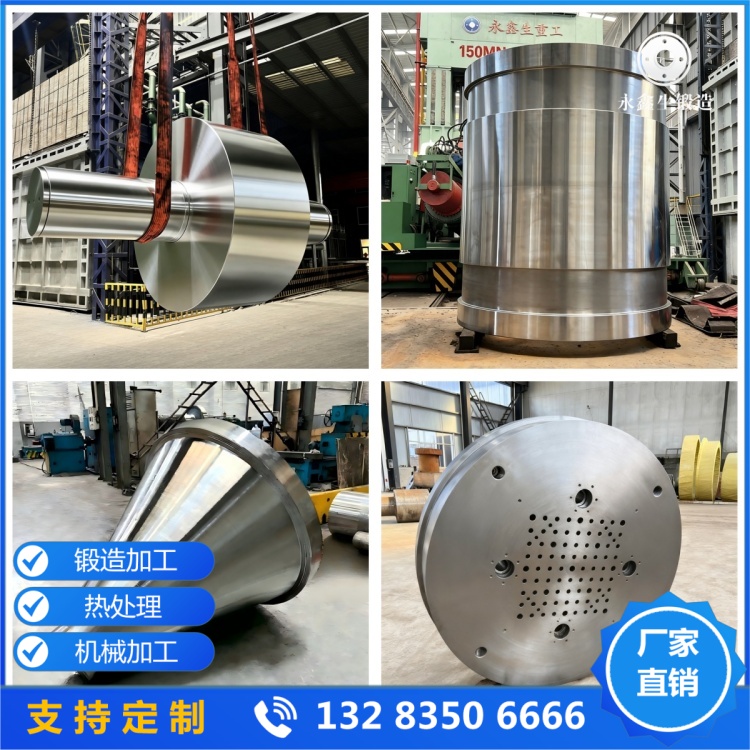
山西定襄县作为国内知名的锻造产业集群地,行业内素有 "锻造之乡" 的称谓,聚集了从钢锭供应、锻造、热处理、机加工到无损检测的完整产业链。山西永鑫生重工股份有限公司位于该产业带核心区域,自由锻造设备从 3/5 吨锻锤起步,覆盖至 15000 吨液压机,并新增 30000 吨模锻压机,具备锻造、热处理(正火 / 退火 / 调质)、粗加工、无损检测(超声波 / 磁粉探伤)的全流程能力。
在定襄产业带内,原材料采购、外协热处理和检测配套均可实现就近协作,物流半径短,沟通成本低。这种产业集群效应使得空心主轴锻件从图纸确认到成品交付的周期大幅缩短,各工序之间的衔接更加紧密,质量追溯链条完整。对于需要按图定制空心主轴的设备制造商而言,选择具备一站式能力的源头锻造厂家,能够在保证质量的前提下,有效控制采购成本和交付周期。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!