新浪微博
 腾讯微博


风机空心主轴锻件锻造难点及解决方案
发布时间:2026-10-27 点击数:7
风机主轴是风力发电机组中连接叶轮与齿轮箱的关键承载部件,长期承受交变弯曲载荷、扭转载荷和冲击载荷的复合作用。随着单机容量不断增大,主轴的直径和重量同步上升,对锻造工艺和质量控制提出了更高要求。空心结构的风机主轴在减重和降低转动惯量方面优势明显,但制造难度也相应增加。
一、风机主轴的工况特点与技术要求
- 大尺寸大重量。兆瓦级风机主轴的直径通常在 800~2000mm 范围,长度数米,单件重量从数吨到数十吨不等。
- 高可靠性要求。风机主轴设计寿命通常要求 20 年以上,失效后果严重,维修成本极高。
- 交变载荷复杂。叶轮风载的方向和大小持续变化,主轴同时承受旋转弯曲和扭矩,疲劳性能是核心指标。
- 低温韧性要求。部分风场位于高寒地区,主轴材料在低温环境下的冲击韧性需要重点保证。
二、空心风机主轴锻件的主要锻造难点
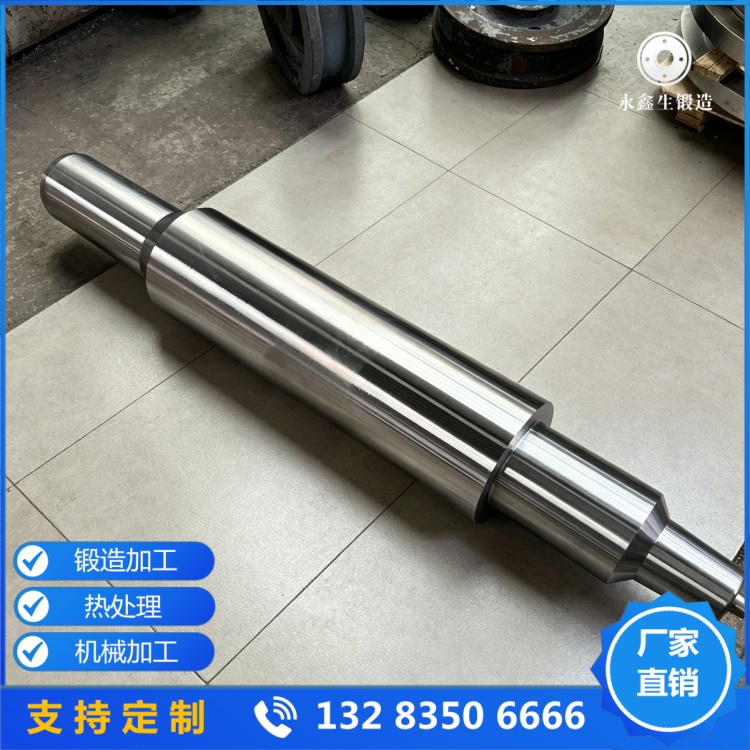
- 薄壁空心带来的锻造变形控制难题。空心轴的壁厚相对直径较薄,冲孔和扩孔过程中容易出现壁厚不均、椭圆度超差等问题。芯棒拔长时,内孔和外圆的变形协调控制难度大。
- 长径比大导致的锻造轴向延伸不均。风机主轴长度大,锻造过程中两端和中部的温度下降速度不同,变形量分布不均容易导致纤维流线不连续,影响轴向疲劳性能。
- 大截面心部压实难度高。风机主轴截面大,钢锭心部的疏松和偏析在锻造中难以完全压实,需要足够的锻造比和变形量来保证心部致密度。
- 调质后性能均匀性控制。大截面合金结构钢淬火时,心部和表面的冷却速度差异较大,容易导致截面方向上的强度和韧性不均匀。
三、针对性解决方案
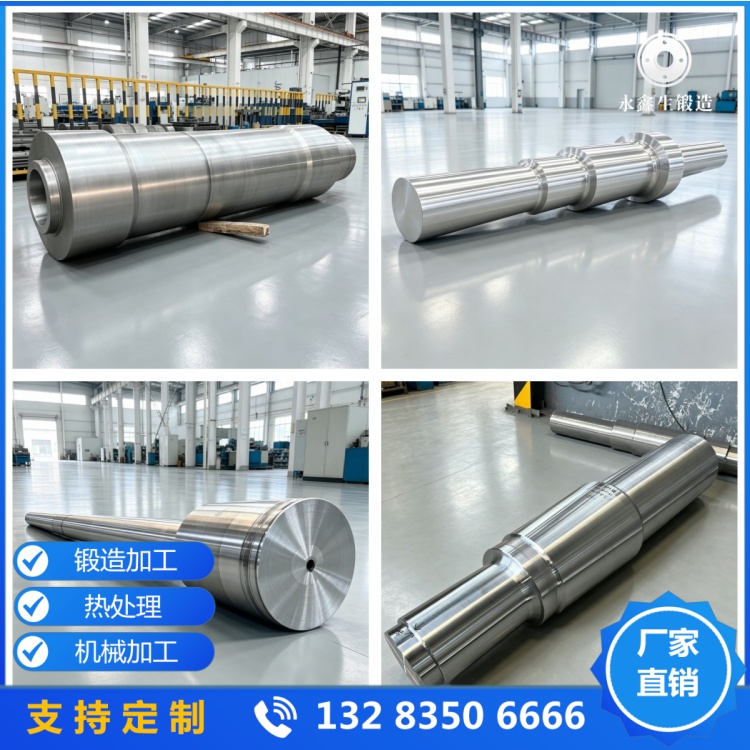
- 优化锻造工艺路线。采用 "镦粗 — 冲孔 — 扩孔 — 芯棒拔长" 的工艺组合,增大镦粗比,使钢锭心部充分变形,压实内部缺陷。芯棒拔长时分多道次进行,每道次压下量均匀控制,保证壁厚一致性。
- 控制锻造温度场。加热时保证钢锭透烧均匀,锻造过程中及时回炉保温,减少两端与中部的温差。必要时采用操作机翻转和移动配合,使轴向变形均匀。
- 选用合适的材料。风机主轴常用 42CrMoA 或 34CrNiMo6。42CrMoA 综合性能好、经济性优,适用于多数兆瓦级机型;34CrNiMo6 淬透性更好,对于大截面空心主轴能获得更均匀的调质性能,适用于高寒地区或更大容量机组。
- 改善热处理工艺。采用调质处理时,优化淬火冷却介质和冷却速度,减少截面温差。高温回火后保证足够的保温时间,使组织充分转变,硬度控制在 255~320HBW 范围的同时,保证低温冲击韧性满足要求。
- 严格探伤验收。风机主轴超声波探伤通常按 GB/T 6402 的 2 级或 3 级执行,关键部位要求更高。粗加工后进行全面超声检测,确保内部缺陷不超标。
四、质量控制关键节点
- 钢锭入厂检验:核对化学成分、低倍组织和氢含量,防止白点风险。
- 锻造过程记录:记录每道次的温度、变形量和锻造比,确保工艺执行到位。
- 热处理随炉试样:每炉随炉取样,验证力学性能。
- 探伤报告归档:完整记录探头参数、灵敏度和缺陷位置,便于质量追溯。
五、定襄产业带服务风机主轴制造的协同优势
定襄锻造产业带在风电锻件领域具有深厚的协作积累。产业带内大型锻造设备集群、热处理配套和检测资源能够支撑大尺寸风机主轴的制造需求,原材料就近供应减少了长距离运输对大钢锭质量的影响。山西永鑫生重工股份有限公司拥有从 3/5 吨锻锤到 15000 吨液压机的自由锻造能力,并新增 30000 吨模锻压机,可覆盖不同规格风机主轴的锻造需求。
产业带内企业之间的协作机制成熟,对于超大截面或特殊规格的主轴,可以通过设备协作和工序分包的方式灵活组织生产,保障交期。对于风机整机厂和零部件供应商而言,在定襄产业带内选择锻造合作伙伴,能够获得从钢锭到成品的全链条交付保障,缩短采购周期,降低供应链风险。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!