新浪微博
 腾讯微博


重型设备传动轴锻件 合金钢轴类锻件定制加工
重型设备领域的传动轴规格跨度极大,小到直径百余毫米的辅助传动短轴,大到直径上千毫米、长度近十米的轧机主传动轴、磨机中空轴与回转大齿圈配套轴。这类零件往往属于单台套定制,没有标准件可选,主机厂必须依据自己的整机布局、载荷计算与安装空间,向锻造厂提出定制化毛坯要求。重型设备传动轴锻件的定制加工能力,成为衡量锻造厂综合实力的重要标尺。
一、重型传动轴的定制化需求特征
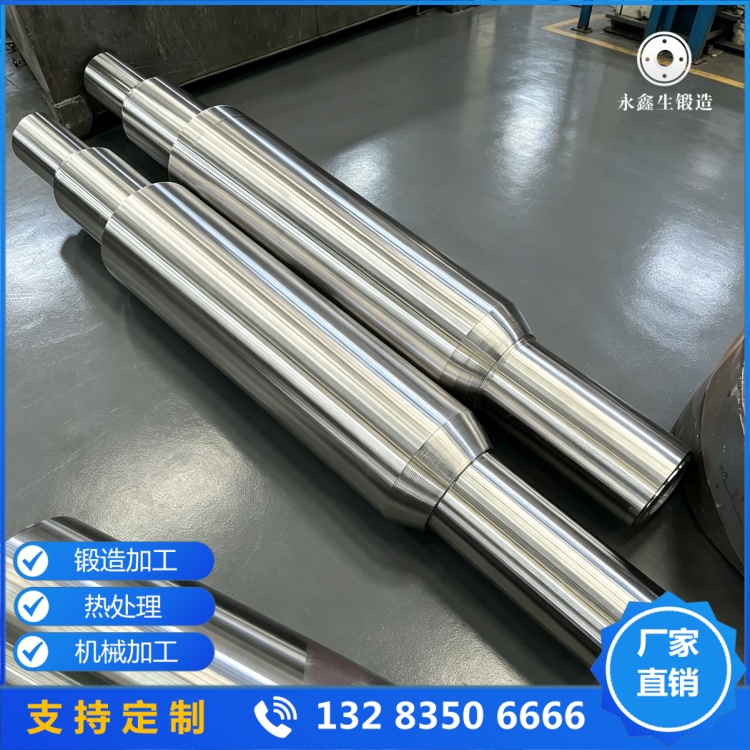
重型设备传动轴与标准系列轴的区别主要体现在三方面。第一,结构非标准化,轴上常集成大直径法兰、多级台阶、锥面、键槽或花键预留段、轴承位与密封位,不同主机厂的接口尺寸差异很大。第二,单重与直径跨度大,从几百公斤到数十吨不等,对锻造厂的设备行程与起重能力提出高要求。第三,交货周期与毛坯余量要求严,主机厂总装排产紧张,锻造厂需要在保证内部质量的前提下压缩火次与等待时间,并合理预留粗加工余量。
二、设备谱系与工艺路线匹配
重型传动轴定制加工的前提是具备完整的自由锻设备谱系。山西永鑫生重工股份有限公司的自由锻造设备从 3 吨、5 吨锻锤起步,覆盖至 15000 吨液压机,并新增 30000 吨模锻压机,可根据锻件重量与变形量选择合适的成形手段。中小直径、中小批量的轴类锻件在锻锤上完成,变形速度快、表面质量好;大直径、大截面的重型主轴在液压机上完成,压力大、保压能力强,有利于中心缺陷压实。这种设备覆盖范围使定制订单不必因重量超限而外协,工艺路线可以在厂内一次走完。
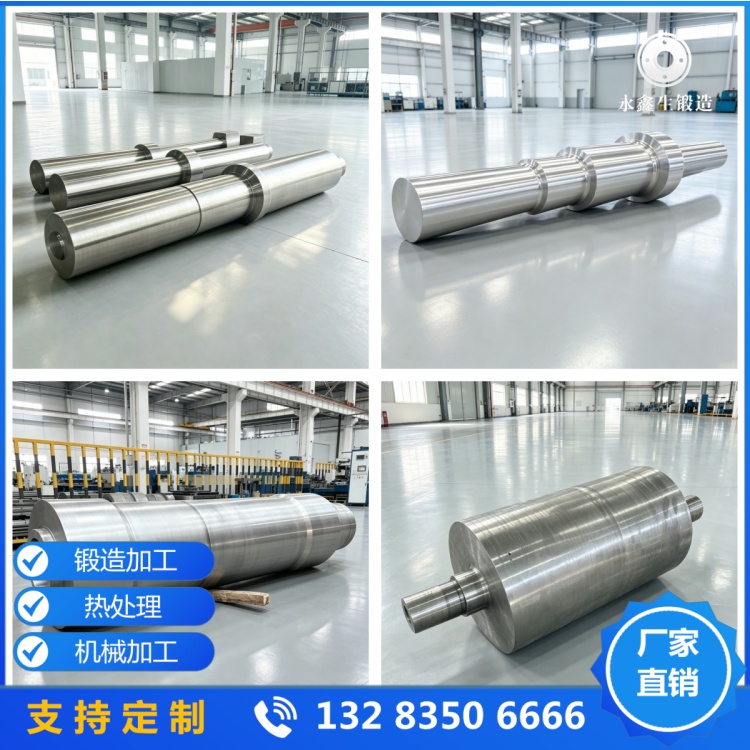
典型工艺路线为:炼钢车间供锭→锯床下料→加热炉升温→液压机或锻锤上镦粗拔长→切端面与倒棱→热处理炉正火或调质→粗加工车床留量→超声波与磁粉探伤→力学性能取样检验→入库待发。对于带法兰的整体轴,法兰部分采用镦粗成形,杆部采用拔长延伸,法兰与杆部过渡区是锻造变形最剧烈的位置,也是流线容易紊乱的位置,工艺上需要专门安排整形火次。
三、合金钢选材与尺寸公差
定制传动轴锻件常用材料包括 42CrMoA、35CrMo、40CrNiMo、34CrNiMo6 等合金结构钢。选材由主机厂设计部门根据载荷计算确定,锻造厂依据材料的淬透性与变形抗力调整锻造与热处理参数。调质后硬度一般控制在 255~320HBW。图纸上的直径公差、台阶长度公差、法兰端面对轴颈的跳动要求,在毛坯阶段通过粗加工预车实现初步控制,为后续精加工留出合理余量。
四、质量验收与文件交付
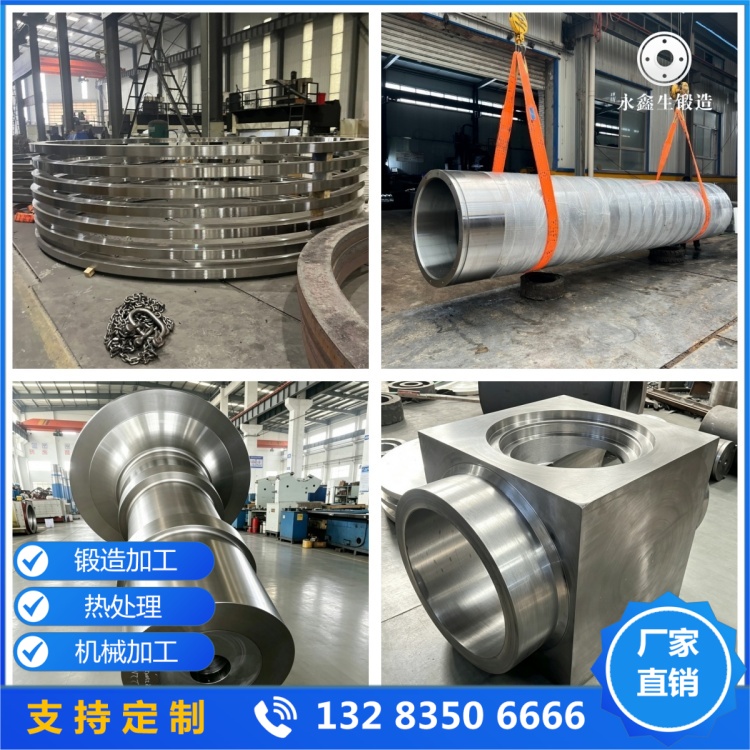
每根定制传动轴毛坯交付时附带质量证明书,载明炉号、钢号、化学成分、热处理状态、硬度实测值、超声波探伤结果与力学性能数据。探伤执行 GB/T 6402 或 NB/T 47013.3 相关条款,检验级别按图纸约定。
五、山西永鑫生重工的图纸落实能力
针对重型设备传动轴定制加工,山西永鑫生重工在接到图纸后即由工艺部门进行图纸会审,把图纸上每一个台阶直径、每一段长度、每一处过渡圆角、每一处键槽与法兰的尺寸公差,逐一拆解到锻造工艺卡与粗加工工序卡上,并在生产过程中按工序复核尺寸,确保毛坯交到主机厂手中时,各段余量分布均匀、公差落在图纸允许范围内,避免出现局部余量不足或单边偏车的问题。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!