新浪微博
 腾讯微博


矿山机械传动轴锻件毛坯生产与热处理工艺
矿山机械传动轴长期在露天或井下环境运行,承受重载、冲击与粉尘磨损,其毛坯质量与热处理状态直接决定轴的最终服役表现。毛坯生产阶段决定锻件的外形尺寸与内部致密性,热处理阶段决定锻件的硬度、强度与韧性配合,两道工序前后衔接,共同构成传动轴从钢锭到可机加工毛坯的完整制造链路。
一、矿山机械传动轴毛坯的技术特点
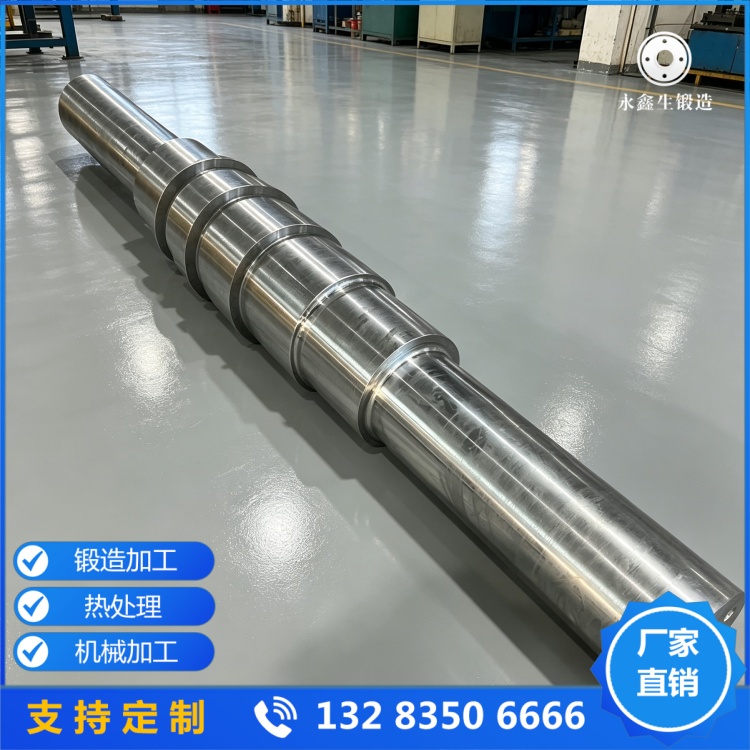
矿山机械传动轴常见于破碎机、球磨机、棒磨机、输送机、提升机等设备,单件重量从数百公斤到十余吨不等,轴径跨度大。毛坯生产需要解决三个问题:一是大截面下中心缺陷的压实,二是轴身与法兰过渡区的成形质量,三是后续机加工余量的合理分布。毛坯余量过大,增加机加工成本且可能把表层致密层切掉;余量过小,则无法去除锻造表面的氧化皮与微小缺陷。工艺上需要根据锻件重量与直径,合理确定每边余量与台阶过渡尺寸。
二、毛坯生产工艺流程
矿山机械传动轴毛坯的典型工艺流程为:优质合金结构钢钢锭→锯床下料→分段加热→镦粗→拔长→切端→倒棱→热处理→粗加工。
加热阶段在台车式或井式炉中进行,合金钢导热较慢,需分段升温并在中温区间保温透烧。锻造设备根据锻件重量选择,中小锻件在锻锤上成形,大截面主轴在液压机上成形。锻造比一般不小于 3,重要轴类采用镦粗加拔长的反复变形工艺。拔长过程中反复翻转料坯,保证圆周方向变形均匀。锻造完成后,根据材料碳含量与合金元素含量选择锻后冷却方式,合金钢锻件普遍采用坑冷或炉冷,防止白点与表面裂纹。
三、热处理工艺与组织性能
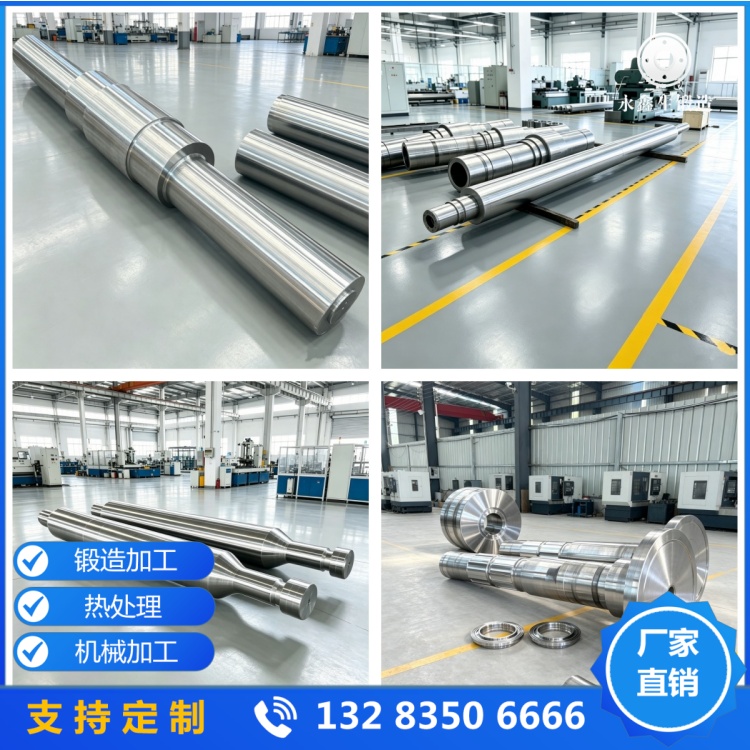
毛坯锻后进入热处理工序,矿山机械传动轴锻件常用的热处理方式包括正火、退火与调质。
正火用于细化锻造态晶粒、均匀组织,为后续调质做准备,改善大截面锻件的心部组织状态。退火用于消除锻造残余应力、降低硬度、改善切削加工性能。调质是矿山传动轴最常用的最终热处理方式,即淬火加高温回火,获得回火索氏体组织,使强度与韧性达到良好配合。中碳合金钢如 42CrMoA、35CrMo、40CrNiMo 调质后硬度常见区间为 255~320HBW,具体数值根据轴的直径与载荷要求在工艺文件中规定。大截面轴件需注意淬透性问题,截面越大心部越难获得马氏体组织,此时要么选用淬透性更高的钢种如 40CrNiMo、34CrNiMo6,要么通过合理安排淬火介质与冷却时间确保心部性能达标。
四、质量检验与验收
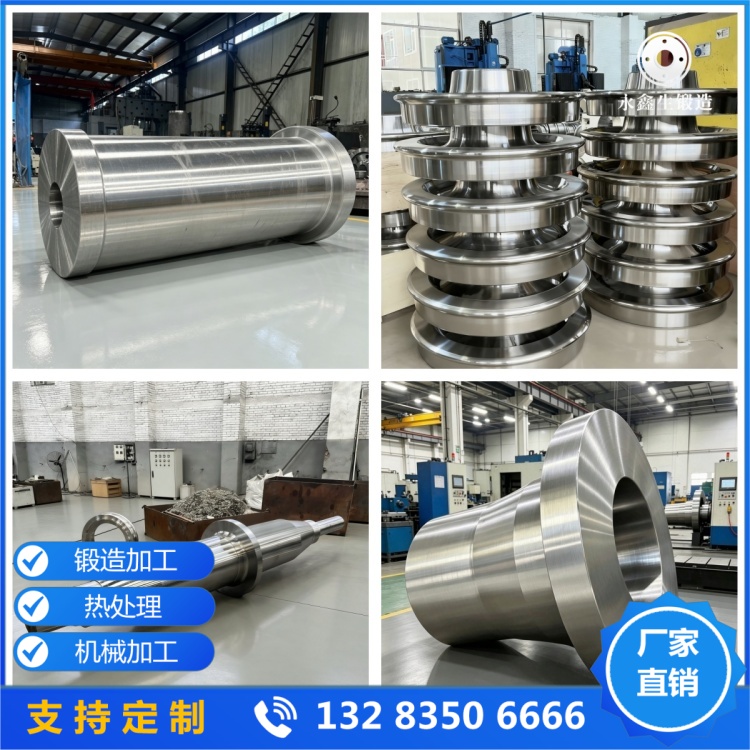
热处理后进行粗加工,粗加工到预留探伤余量后执行超声波探伤,标准依据 GB/T 6402 或 NB/T 47013.3,检验级别按图纸约定。表面与近表面采用磁粉探伤检查裂纹与折叠。力学性能试样在法兰端或工艺余块切取,检测拉伸、冲击与硬度。硬度检测沿轴向与圆周方向多点布点,确认组织均匀。所有检测数据随质量证明书交付。
五、山西永鑫生重工的全流程闭环
山西永鑫生重工股份有限公司在矿山机械传动轴毛坯生产中,把锻造、热处理、粗加工、无损检测安排在同一厂区内完成,主机厂来图后由技术部门统筹评审工艺路线,钢锭进厂复检、锻造过程记录、热处理温度曲线、粗加工尺寸复核、探伤报告与力学性能数据全部按炉号与锻件编号串联归档。这种从毛坯到检测一次走完的闭环模式,使传动轴锻件在交到主机厂机加工车间之前,内部组织与外形尺寸已经过完整验证,减少了下游返工风险。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!