新浪微博
 腾讯微博


厚壁油缸锻件 可粗精加工按需定制生产
厚壁油缸锻件是高压液压设备的核心承压构件,广泛用于矿山重载液压系统、石油压裂装备、冶金大型液压机组。厚壁油缸筒体壁厚大,需要承受极高内部液压压力,部分工况伴随频繁压力冲击,因此对锻件致密度、力学均匀性、壁厚尺寸精度都有严格要求。焊接筒体很难满足超大壁厚高压油缸使用要求,整体自由锻造厚壁油缸锻件无焊缝,内部组织致密,抗高压冲击能力强,是高压厚壁油缸首选毛坯。山西永鑫生重工股份有限公司,可提供厚壁油缸锻件毛坯、粗加工、精加工按需定制生产服务,一站式完成厚壁油缸锻件锻造、热处理、机加工、探伤全流程。
厚壁油缸锻件选材,根据设备工作压力、介质环境确定材质。常规高压油缸选用 42CrMo、35CrMo 合金钢;一般工况油缸选用 45#、16Mn;腐蚀工况选用 304、316L 不锈钢;超高压厚壁油缸选用 34CrNiMo6 等高淬透性合金钢。原材料选用真空精炼钢锭,进厂光谱化验核查化学成分,严控硫磷有害杂质,钢锭预先超声波探伤排查内部缩孔、夹杂缺陷,不合格钢锭禁止投产。坯料按照图纸尺寸下料,预留充足锻造余量以及机加工余量,坯料表面打磨清理氧化皮、表面缺陷,避免缺陷在高温锻造阶段进一步扩展。
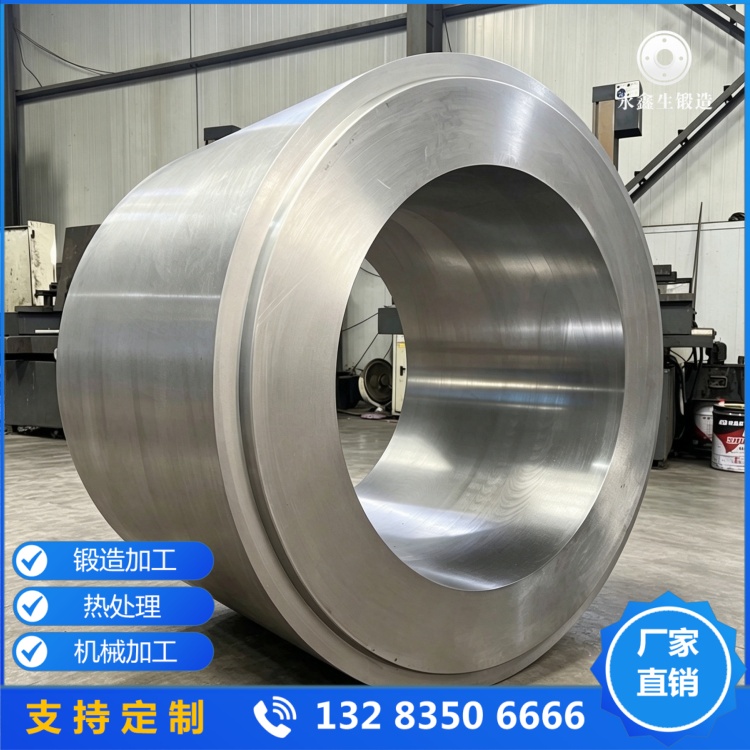
厚壁油缸坯料截面厚度大,合金钢导热速度慢,加热极易产生表里温差,诱发热裂纹。永鑫生重工台车式热处理炉采用阶梯升温工艺,低温段慢速预热释放坯料内应力,中温段均热,高温锻造区间充分保温,保证坯料芯部与表层温度均匀透烧。锻造工序采用自由锻工艺,依次镦粗、冲孔、芯棒拔长、扩孔整形。多次镦粗压实钢锭内部疏松孔洞,打碎铸态粗大晶粒;冲孔成型内孔;芯棒拔长、扩孔调整筒体长度、内外径与壁厚。合理设置锻造比,保证厚壁筒体全壁厚锻透,金属流线沿着筒壁环形方向连续分布,提升筒体承受内压与冲击载荷能力。锻造过程严格管控始锻、终锻温度,防止晶粒粗大或者低温塑性不足开裂。锻件成型之后放入缓冷坑缓慢降温,逐步释放锻造残余应力,降低后续热处理、机加工变形风险。
锻件成型之后,根据客户需求选择热处理方案。仅采购毛坯的客户,锻件可做去应力退火或者正火,释放锻造应力,稳定锻件尺寸,方便客户后续机加工;需要提升筒体强度韧性的订单,配套调质热处理,淬火 + 高温回火,获得回火索氏体组织,提升筒体综合力学性能。热处理炉全程记录温度曲线,工艺数据存档,热处理完成抽样检测硬度,验证热处理效果。
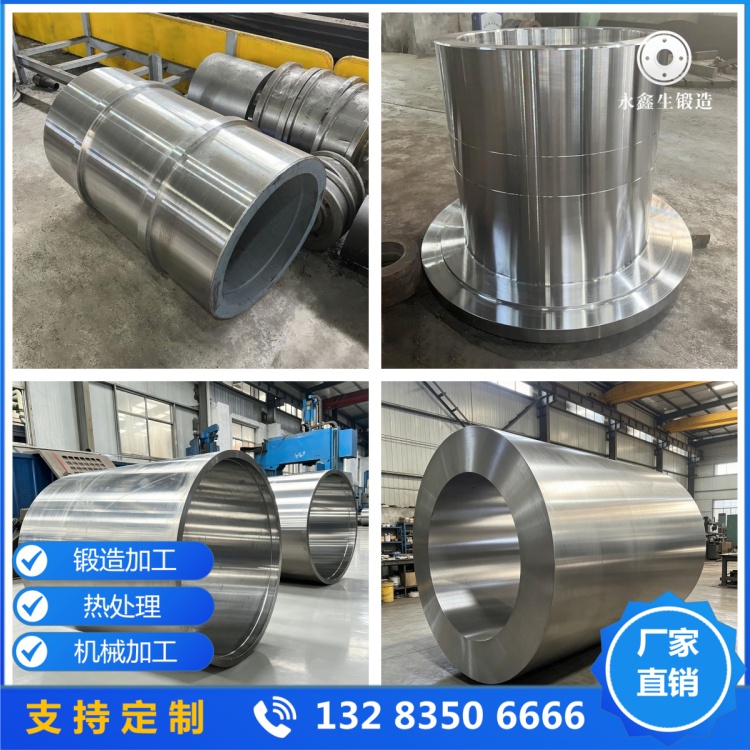
机加工环节,山西永鑫生重工支持粗加工、精加工按需定制。粗加工工序使用重型数控车床、镗车,车削筒体内外圆、端面,去除氧化皮,预留精加工余量,校正筒体圆度、直线度。精加工可以完成内外圆精车、端面精铣、坡口加工,部分油缸筒可完成内孔预加工,减少客户后续加工工作量。机加工过程控制切削参数,减少机加工应力,防止筒体变形。机加工完成之后开展无损检测,超声波 UT 探伤检测筒体内部埋藏缺陷;精加工完成按需增加磁粉 MT、渗透 PT 探伤筛查筒体表面微裂纹。探伤由持证人员操作,出具探伤报告,同时取样开展力学性能测试,检测强度、冲击韧性指标。全部项目合格,出具材质单、热处理记录、探伤报告,随货交付。
山西永鑫生重工厚壁油缸锻件规格灵活,外径、长度、壁厚均可按照客户图纸定制,毛坯、粗加工半成品、精加工成品按需交付。产品适配矿山液压设备、石油压裂装备、冶金液压机组等各类高压液压装备。工厂拥有 15000 吨自由锻压机、3 万吨模锻压机、大型热处理炉、重型数控机加工设备与理化探伤实验室,厚壁油缸锻件全流程自主生产,减少外协环节,保障质量可控,缩短交付周期。
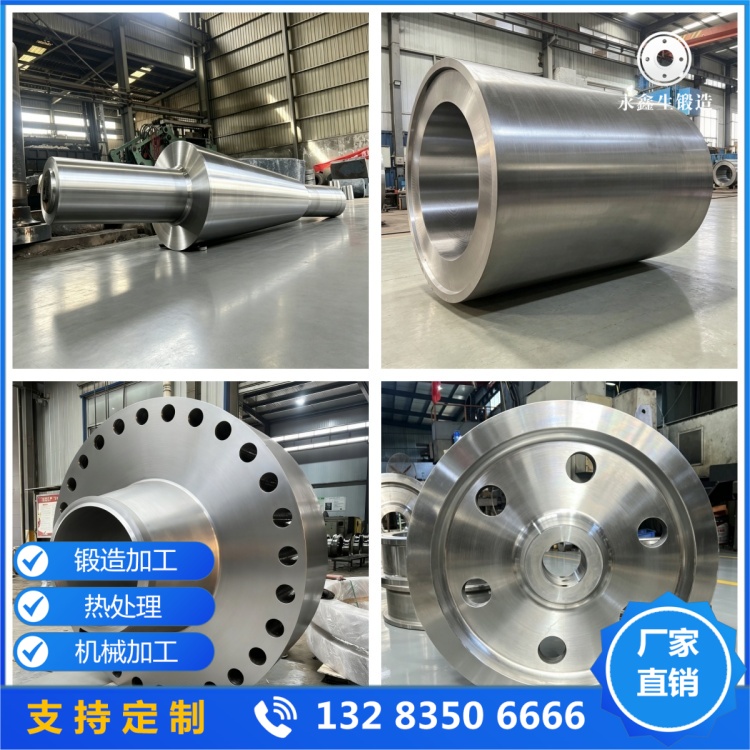
厚壁油缸锻件采购客户需求差异较大,部分客户自有精加工产线,只需要采购锻件毛坯;部分客户缺少机加工能力,需要直接采购粗加工半成品;少数项目需要工厂完成精加工,直接交付成品筒体。永鑫生重工按需灵活配套生产方案,可根据客户加工能力、项目预算定制交付方案。技术团队可以协助客户评估厚壁油缸锻件工艺,优化毛坯尺寸,提出加工余量建议。
国内高压液压装备市场持续发展,厚壁油缸锻件需求稳步增长,客户对产品定制化能力、质量稳定性、交付灵活性要求持续提升。山西永鑫生重工持续优化厚壁油缸锻件锻造、热处理、机加工工艺,完善按需定制生产体系,可灵活交付毛坯、粗加工、精加工厚壁油缸锻件,为高压液压装备制造企业提供定制化厚壁油缸锻件解决方案。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!