新浪微博
 腾讯微博


P91 锻筒锻件 超临界电站集箱厚壁筒体自由锻造
超临界、超超临界电站锅炉通过提高蒸汽温度和压力来提升发电效率,主蒸汽温度普遍达到 570℃以上,工作压力达到 25MPa 左右。在这样严苛的高温高压工况下,集箱作为汇集、分配高温蒸汽的核心承压部件,筒体必须选用耐高温、抗蠕变、抗氧化性能优异的材料。P91 钢属于 9Cr-1Mo-V-Nb 马氏体耐热钢,凭借出色的高温持久强度与抗蠕变性能,成为超临界电站高温集箱厚壁筒体的首选材质。山西永鑫生重工股份有限公司依托定襄锻造产业集群与万吨级自由锻设备,专业进行超临界电站集箱厚壁筒体自由锻造,生产高品质 P91 锻筒锻件。
P91 锻筒锻件的质量,从原材料管控开始。P91 钢的优异性能高度依赖严格化学成分控制,铬提供抗氧化性,钼、钒、铌、氮通过固溶强化与沉淀强化提升高温强度与抗蠕变能力,碳含量与硫磷杂质必须严格限定。永鑫生重工选用电渣重熔或真空精炼的 P91 专用钢锭,进厂后使用光谱分析仪逐炉核查合金元素含量,严控有害杂质,并开展超声波预探伤,排查内部缩孔、夹杂、气孔等缺陷,不合格钢锭直接拒收。
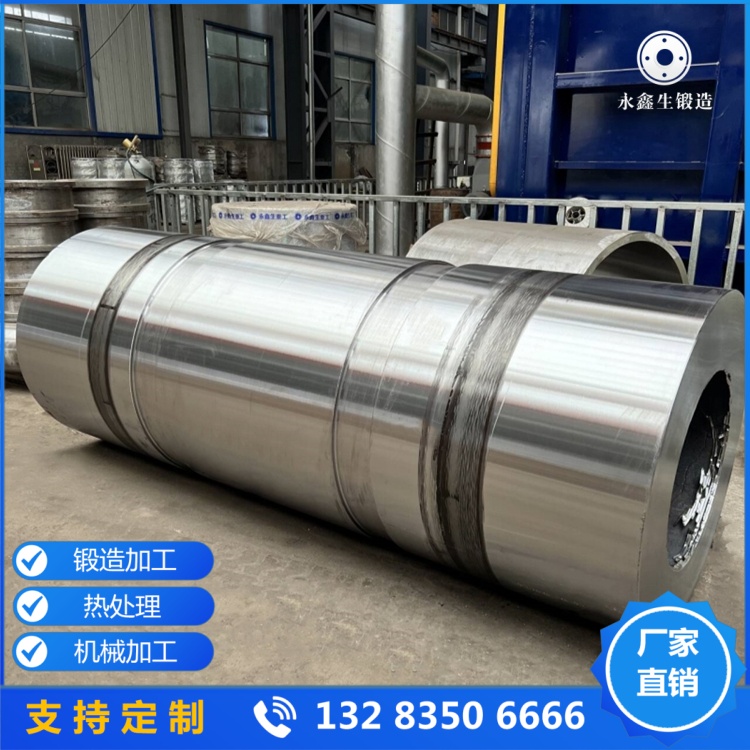
P91 钢导热性能较差,厚壁钢锭加热时内外温差大,极易产生热应力裂纹,同时该钢种奥氏体化温度区间窄,加热工艺必须精准控制。永鑫生重工采用台车式加热炉阶梯升温工艺,低温段缓慢预热释放内应力,中温段充分均热,高温段按 P91 专属锻造温度区间保温,保证钢锭芯部与表层温度均匀透烧。锻造过程严格控制始锻、终锻温度,P91 钢终锻温度不能过低,防止低温塑性不足产生开裂;同时避免温度过高导致晶粒粗大。
集箱厚壁筒体成型采用自由锻工艺,依次完成镦粗、冲孔、芯棒拔长、扩孔、整形等工序。镦粗工序压实钢锭内部疏松缺陷,破碎铸态粗大枝晶;冲孔形成筒体中心通孔;芯棒拔长与扩孔逐步调整筒体长度、内外径与壁厚。合理控制锻造比,保证厚壁筒体全壁厚锻透,金属流线沿筒体环形受力方向连续分布,提升集箱筒体承受内压与交变热应力能力。锻造过程多火次分步变形,每火次后观察表面质量,避免折叠、裂纹缺陷。锻件成型后进入缓冷坑缓慢降温,逐步释放锻造残余应力,防止快速冷却产生马氏体转变裂纹。
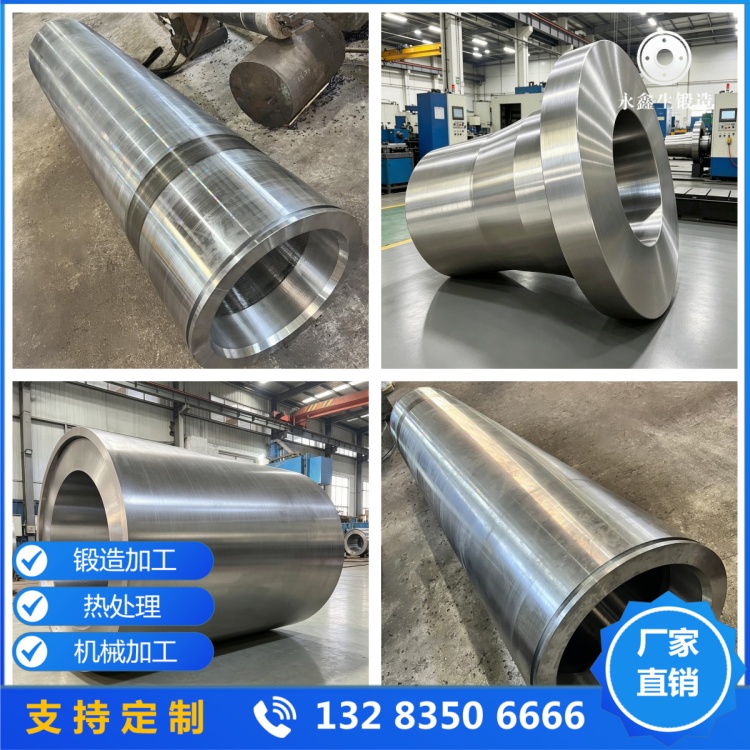
P91 锻筒锻件后续必须进行正火 + 回火热处理。正火温度通常控制在 1040℃左右,保温后空冷获得马氏体组织;回火温度控制在 730℃以上,保温后缓冷,消除淬火应力、稳定组织,获得良好的强韧性匹配与抗蠕变性能。热处理工艺曲线由工程师按 P91 材质特性、筒体壁厚和技术要求单独编制,热处理炉全程记录温度曲线,数据存档可追溯。热处理完成后抽样检测硬度、取样开展常温与高温力学性能试验,验证强度、屈服、冲击韧性指标。
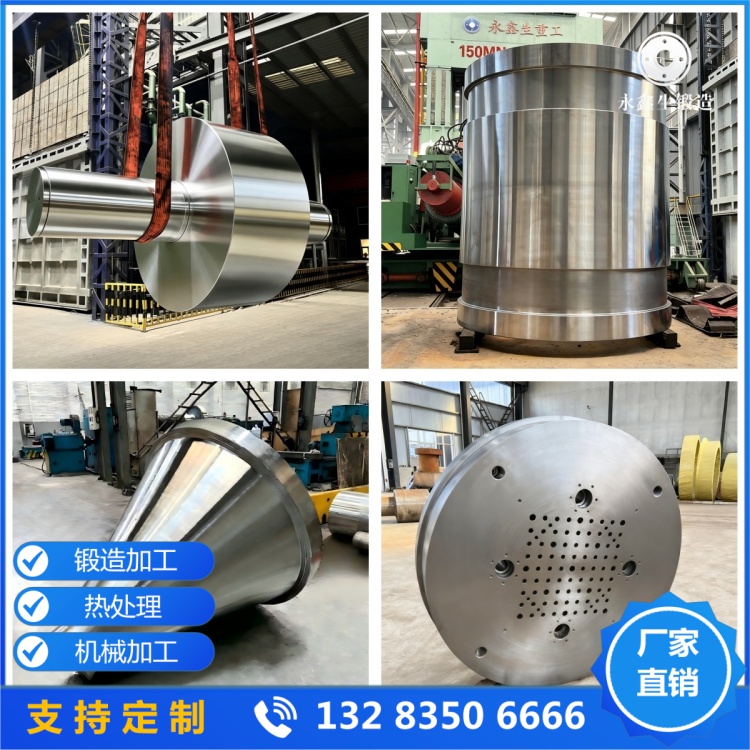
机加工环节使用重型数控车床、镗床完成 P91 锻筒锻件内外圆、端面、坡口、密封槽等加工。P91 钢强度高、切削性能一般,机加工需合理选择刀具与切削参数,减少加工应力。粗加工后开展超声波 UT 探伤,排查筒体内部埋藏缺陷;精加工后增加磁粉 MT 探伤,筛查内外壁与坡口表面微裂纹。探伤执行相关标准,持证人员操作并出具报告。力学性能、金相组织检测合格后,出具材质证明书、热处理曲线、探伤报告,随锻筒锻件交付客户,满足电厂设备监检与报验要求。
山西永鑫生重工可生产不同规格 P91 锻筒锻件,支持大直径、厚壁、长筒定制,毛坯、粗加工、精加工状态均可交付,广泛配套电站锅炉高温集箱、主蒸汽管道、再热器集箱等部件。工厂配备 15000 吨自由锻压机、大型热处理炉、重型机加工设备与理化探伤实验室,实现 P91 锻筒锻件全流程自主生产。技术团队熟悉 P91 钢锻造与热处理工艺特点,可根据客户集箱设计参数提供材质选型、锻造工艺、热处理方案一体化建议,为电站承压设备制造企业提供可靠的高温集箱 P91 锻筒锻件产品。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!