新浪微博
 腾讯微博


P91 锻筒锻件 火力发电主蒸汽筒件调质热处理
火力发电机组主蒸汽系统承担着将高温高压蒸汽从锅炉输送至汽轮机的重要任务,主蒸汽管道、集箱筒件长期在 570℃以上高温、20MPa 以上高压环境中运行,是电站锅炉中工况最苛刻的部件之一。主蒸汽筒件一旦失效,会造成机组停机甚至安全事故,因此必须选用耐高温、抗蠕变、抗氧化性能优异的材料。P91 钢作为 9Cr 系马氏体耐热钢,凭借出色的高温持久强度与抗蠕变性能,已成为现代火力发电主蒸汽筒件的首选材质。P91 锻筒锻件的最终性能高度依赖调质类热处理工艺。山西永鑫生重工股份有限公司专业生产 P91 锻筒锻件,配套规范的调质热处理,为火力发电主蒸汽系统提供高品质筒件。
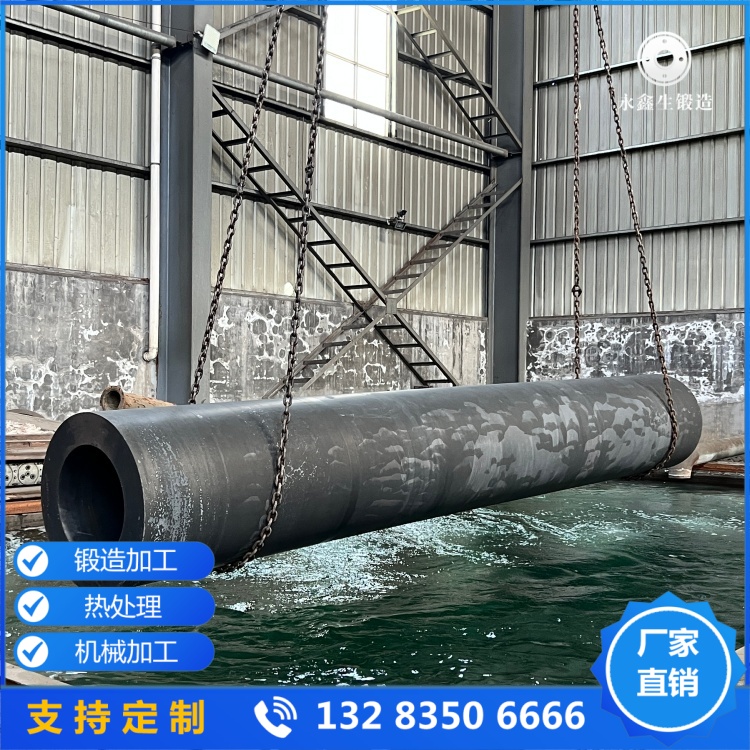
主蒸汽筒件对 P91锻件质量要求极高。永鑫生重工选用精炼 P91 钢锭,进厂光谱化验核查合金成分,严格控制有害杂质,钢锭超声波初检排查内部缺陷。P91 钢导热性差、温度区间窄,加热采用台车炉阶梯升温,低温段慢速预热,中温段均热,高温段按专属锻造温度保温,保证坯料芯表温度均匀,防止热应力裂纹。
锻造采用自由锻工艺,镦粗、冲孔、芯棒拔长、扩孔、整形多工序协同,合理控制锻造比,保证主蒸汽筒件全壁厚锻透,金属流线沿环形受力方向连续分布,提升承压与抗蠕变能力。严格控制始锻、终锻温度,多火次分步变形,每火次检查表面质量。锻后缓冷坑缓冷,释放锻造应力。
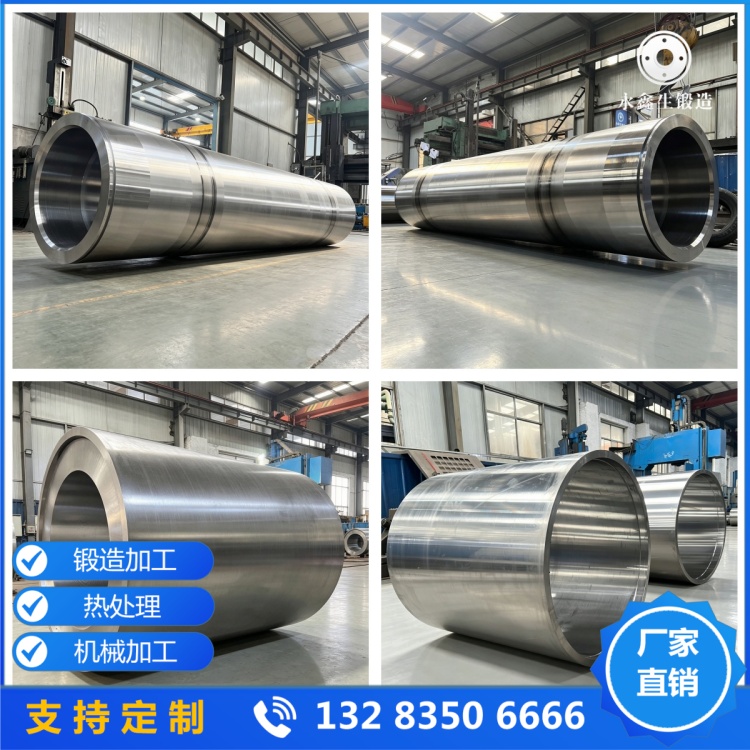
P91锻筒锻件调质热处理采用正火 + 回火工艺,是提升性能的核心环节。正火温度约 1040℃,保温后空冷获得马氏体组织;回火温度约 730℃以上,保温后缓冷,消除淬火应力、稳定回火组织,获得强度、塑性与抗蠕变性能良好匹配。热处理工艺按筒体壁厚单独编制,炉温曲线全程记录,热处理后取样开展常温、高温力学性能试验与硬度、金相检验,确保满足主蒸汽系统设计要求。
机加工使用重型数控车床、镗床完成筒件内外圆、端面、坡口、密封槽加工,P91 钢强度高,控制切削参数减少应力。粗加工后超声波 UT 探伤排查内部缺陷,精加工后磁粉 MT 探伤筛查表面微裂纹,探伤持证操作、出具报告。全部检测合格后,整理材质单、热处理记录、探伤报告随筒件交付,满足电站监检、报验要求。
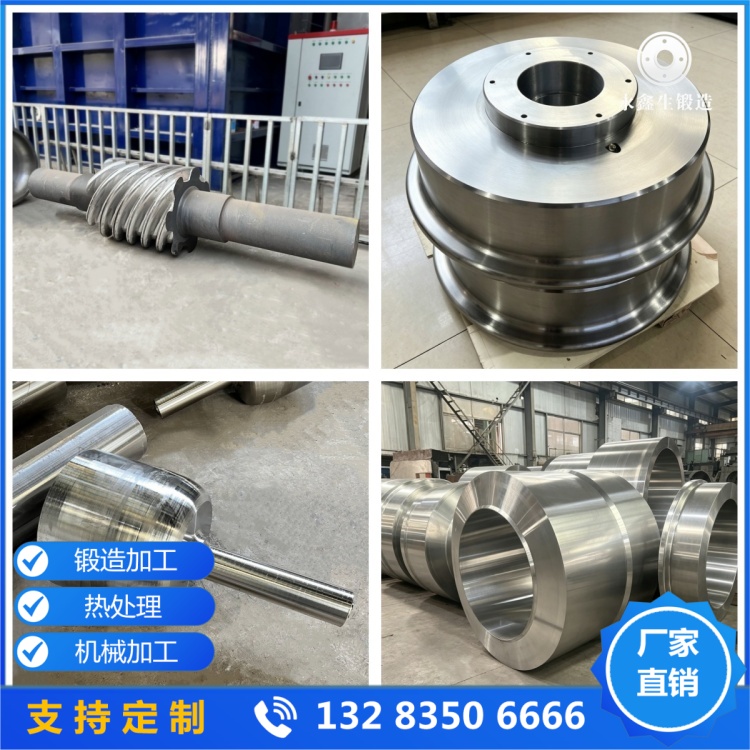
山西永鑫生重工可生产不同规格火力发电主蒸汽 P91 锻筒锻件,支持大直径、厚壁、长筒非标定制,毛坯、粗加工、精加工均可交付。工厂配备 15000 吨自由锻压机、大型热处理炉、重型机加工与理化探伤实验室,P91 锻件全流程自主生产,调质热处理工艺规范、数据可追溯。永鑫生重工持续优化 P91 主蒸汽筒件锻造与调质热处理工艺,严控锻件内部质量,为火电主蒸汽系统提供安全可靠、资料完整的 P91 锻筒锻件产品,助力火力发电机组安全高效运行。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!