新浪微博
 腾讯微博


油缸缸筒锻件定制,大吨位液压油缸筒体毛坯锻造
液压油缸的缸筒,是整根油缸里加工量最大、承压最关键的一个零件。缸筒毛坯的质量,直接决定了油缸的承压能力、密封寿命和整机可靠性。对于大吨位液压油缸,缸筒壁厚大、长度长、承受的压力高,毛坯的锻造质量尤其重要。目前工程上普遍采用的整体锻造缸筒毛坯,就是把钢锭或钢坯经过加热、锻造,直接成形为厚壁空心筒体,再交给机加工。与卷制焊接筒体相比,整体锻造毛坯没有纵焊缝,组织致密,承压性能稳定,是大吨位油缸设计的首选方案。
大吨位液压油缸多用在压力机主油缸、矿山液压支架立柱、重型挖掘机工作装置、大型工程机械等场合。这类油缸的共性特点是:工作压力高,缸筒内壁承受数十兆帕的液压压力;载荷交变,反复伸出收回,缸壁长期承受交变应力;长度大,缸筒细长比高,对材料强度、刚度和内孔加工精度要求苛刻。缸筒内表面还要与活塞密封件长期摩擦,内孔粗糙度、尺寸精度和材料组织均匀性,都直接影响密封寿命。一个组织疏松、夹杂超标或有微裂纹的缸筒毛坯,装进主机后轻则早期泄漏,重则在交变载荷下疲劳开裂。正因为服役条件严酷,大吨位油缸的缸筒毛坯普遍选用调质态合金结构钢锻件,而不是普通轧制钢管。
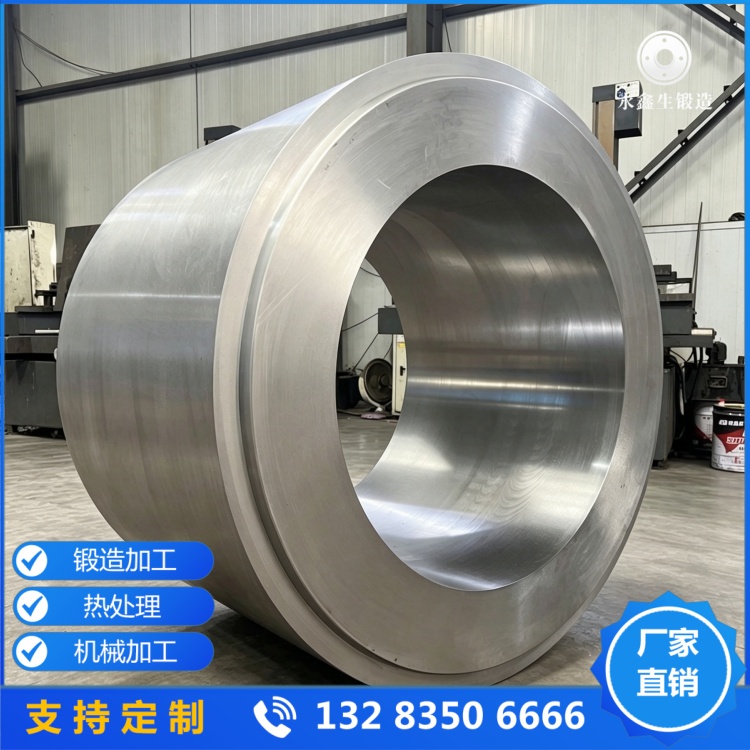
油缸缸筒锻件的定制,通常按这样的流程走:首先由主机厂或设计方提供缸筒图纸,明确内径、外径、长度、壁厚和材质要求;锻件厂据此做工艺评审,确定钢锭规格、锻造方案、热处理规范和加工余量;然后投料锻造,经热处理后按图粗加工或半精加工,最后逐件检验、出具质量证明文件。定制环节里,图纸沟通是第一步也是关键一步。缸筒毛坯的内孔往往采用镗孔成形,锻造时只需留出合理的加工余量,不必追求内孔直接成形,这样可以减少锻造难度,把精力集中在保证壁厚均匀和心部压实上。对于有台阶的变径缸筒,工艺上还要考虑台阶处的过渡圆角,避免应力集中。
大吨位油缸缸筒毛坯的锻造,重点控制三点:一是钢锭质量,合金结构钢油缸件一般选用优质钢锭,必要时进行炉外精炼和真空脱气,从源头降低气体和夹杂含量;二是锻造比,通过充分的镦粗和拔长,保证锻件心部压实、组织均匀,锻造比不足是缸筒性能不达标的常见原因;三是成形方式,长筒类空心件常用芯棒拔长成形,先冲孔再套在芯棒上逐步拔长,控制壁厚均匀和内外表面质量。锻造温度区间也要严格按钢种控制,过热、过烧都会损伤晶粒组织。对大型缸筒,还要考虑钢锭冒口、水口的切除量,把偏析区域彻底去除,避免残余缩孔留在成品内。
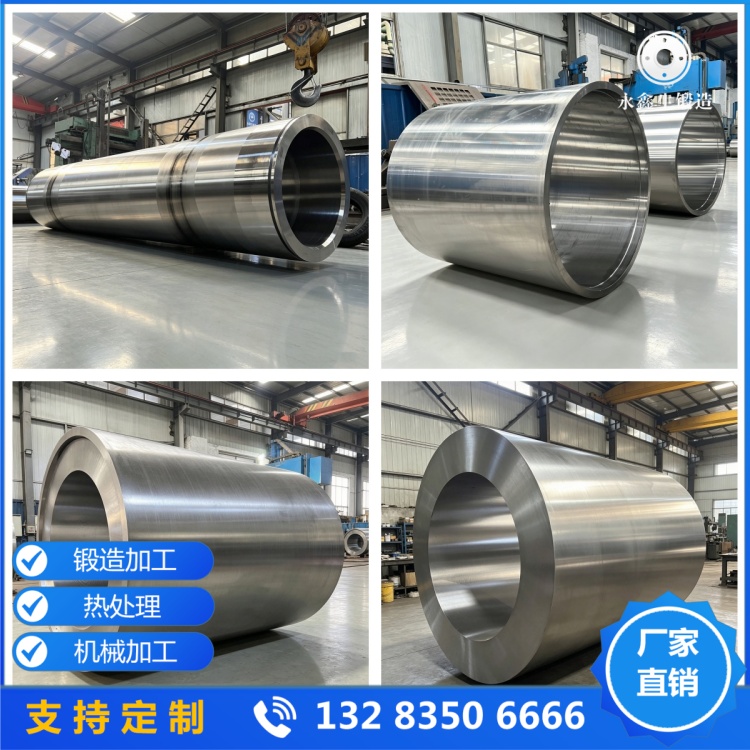
缸筒毛坯锻造完成后,紧接着是热处理工序。大吨位油缸缸筒锻件普遍要求调质处理,即淬火加高温回火,得到回火索氏体组织,强度与韧性配合良好。淬火按钢种控制加热温度和冷却方式,高温回火消除淬火应力、把硬度调整到图纸要求的范围,并保证整根缸筒硬度均匀一致。热处理后毛坯进入机加工,内外表面都要留加工余量。外圆按直径留量,内孔按镗孔工序留量,余量大小要兼顾毛坯变形量和装夹找正的需要:留少了,表面缺陷和脱碳层车削不净;留多了,既费材料又拖长机加工工时。对细长缸筒,毛坯的弯曲度也是余量设计的依据,必要时先校直再加工,避免镗孔后壁厚偏斜。

缸筒锻件出厂前要做系统的检验。化学成分按炉号复验,力学性能在锻件本体取样做拉伸、冲击试验,硬度按图纸要求检查。超声探伤是缸筒锻件的必检项,按承压设备锻件的探伤标准执行,检查锻件内部有无缩孔、裂纹、夹杂等缺陷。外表面还要做外观检查,不允许有裂纹、折叠、结疤等锻造缺陷。检验合格的锻件,随货出具材质证明书,列明化学成分、力学性能、探伤结果和热处理状态,这份文件是主机厂入库验收和追责追溯的依据。
大吨位液压油缸的缸筒毛坯,把好锻造这一关,后面的机加工和装配才有基础。山西永鑫生重工股份有限公司位于山西忻州定襄县,具备从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系锻造能力,可承接大吨位液压油缸缸筒锻件的来图定制,整体锻造、调质交货,欢迎业内同仁考察交流。
我们只做好锻件 大型锻件www.sxdxdz.com

文章原创如需转载请注明永鑫生锻造厂提供!